


Máquina de mandrilamento e fresamento de cabeçote oposto BOSM -5020-5Z
1Utilização de equipamentos:
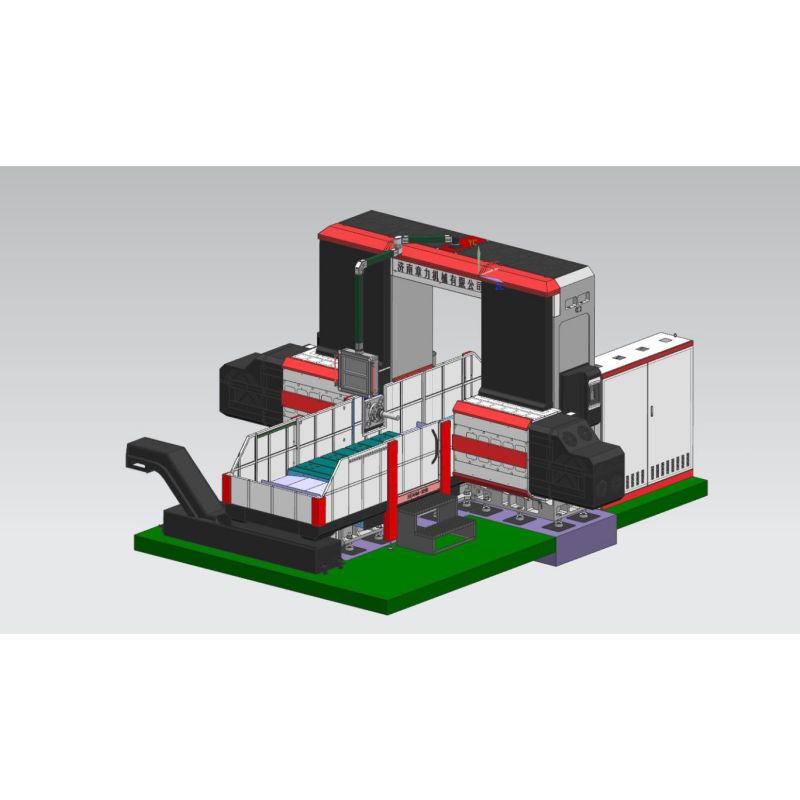
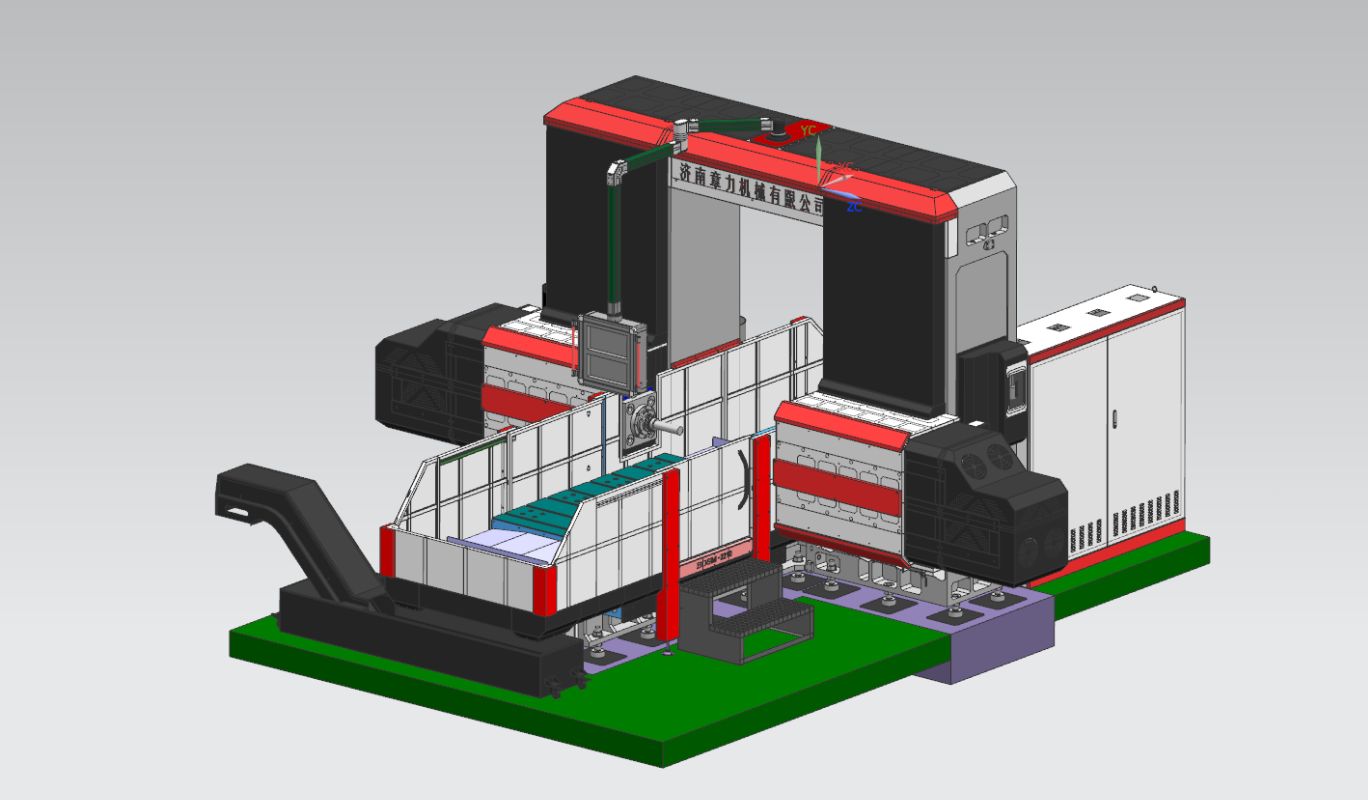
A fresadora e mandriladora CNC de bancada móvel com coluna dupla BOSM-5020-5Z é uma máquina especial para peças simétricas em engenharia mecânica. Equipada com uma bancada móvel especial e dois conjuntos de cabeçotes horizontais, permite realizar operações de furação, fresagem, mandrilamento e outros processos na peça dentro do curso efetivo. A peça pode ser processada no local de uma só vez (sem necessidade de fixação secundária), com alta velocidade de carga e descarga, posicionamento rápido, alta precisão e alta eficiência de processamento.
2Estrutura do equipamento:
2.1. Componentes principais da máquina
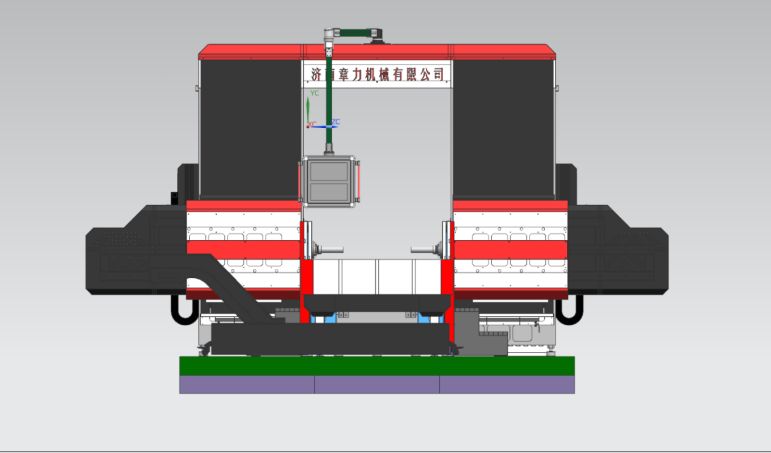
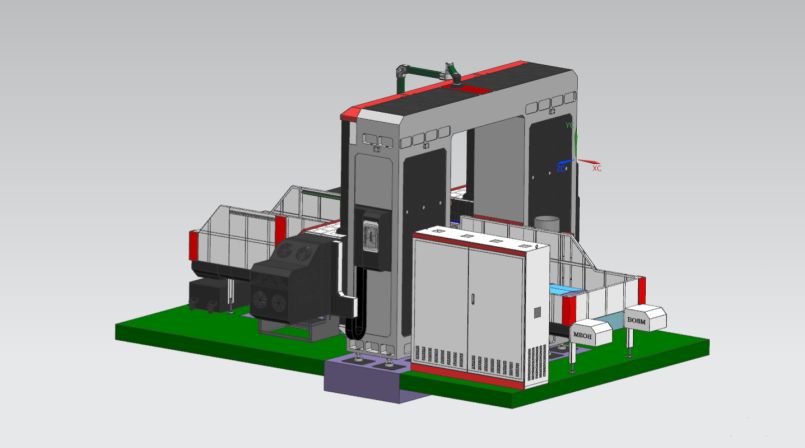
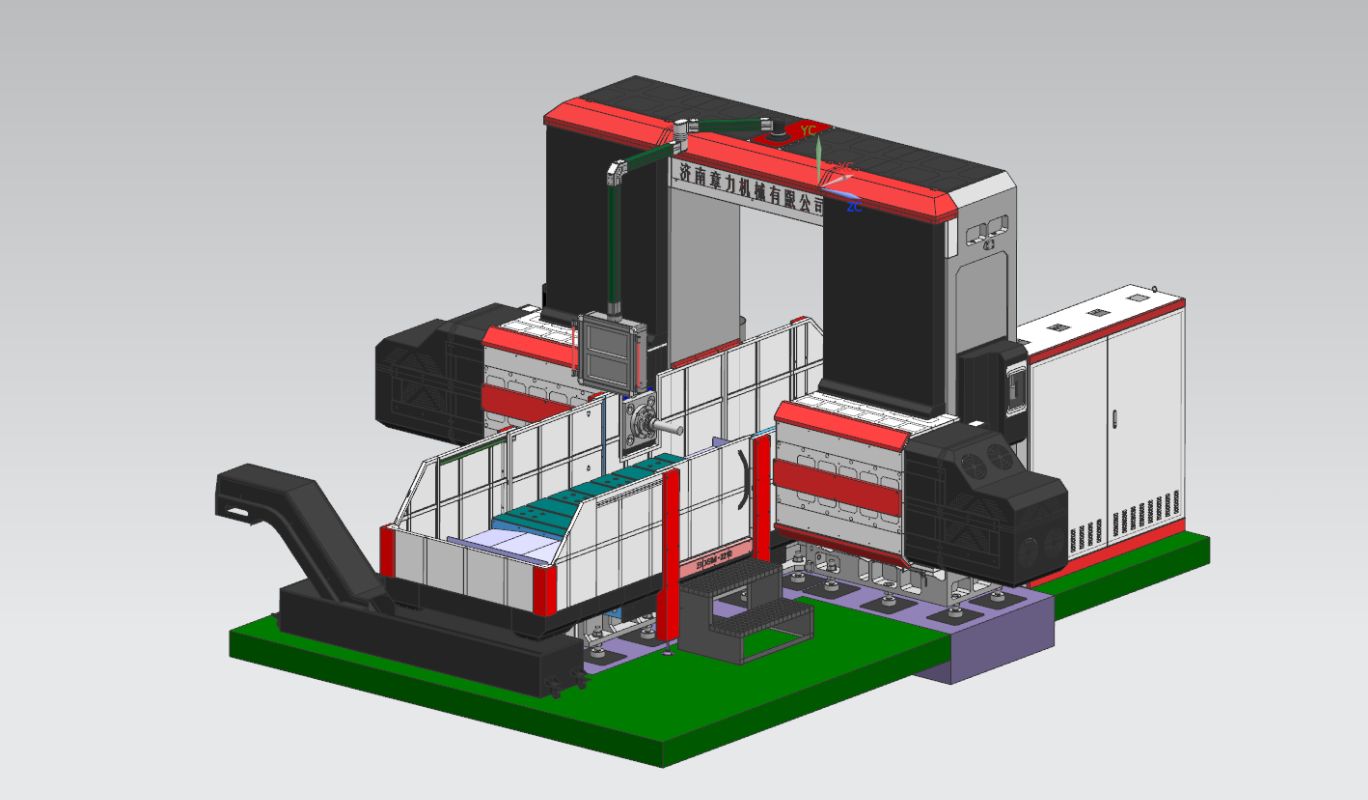
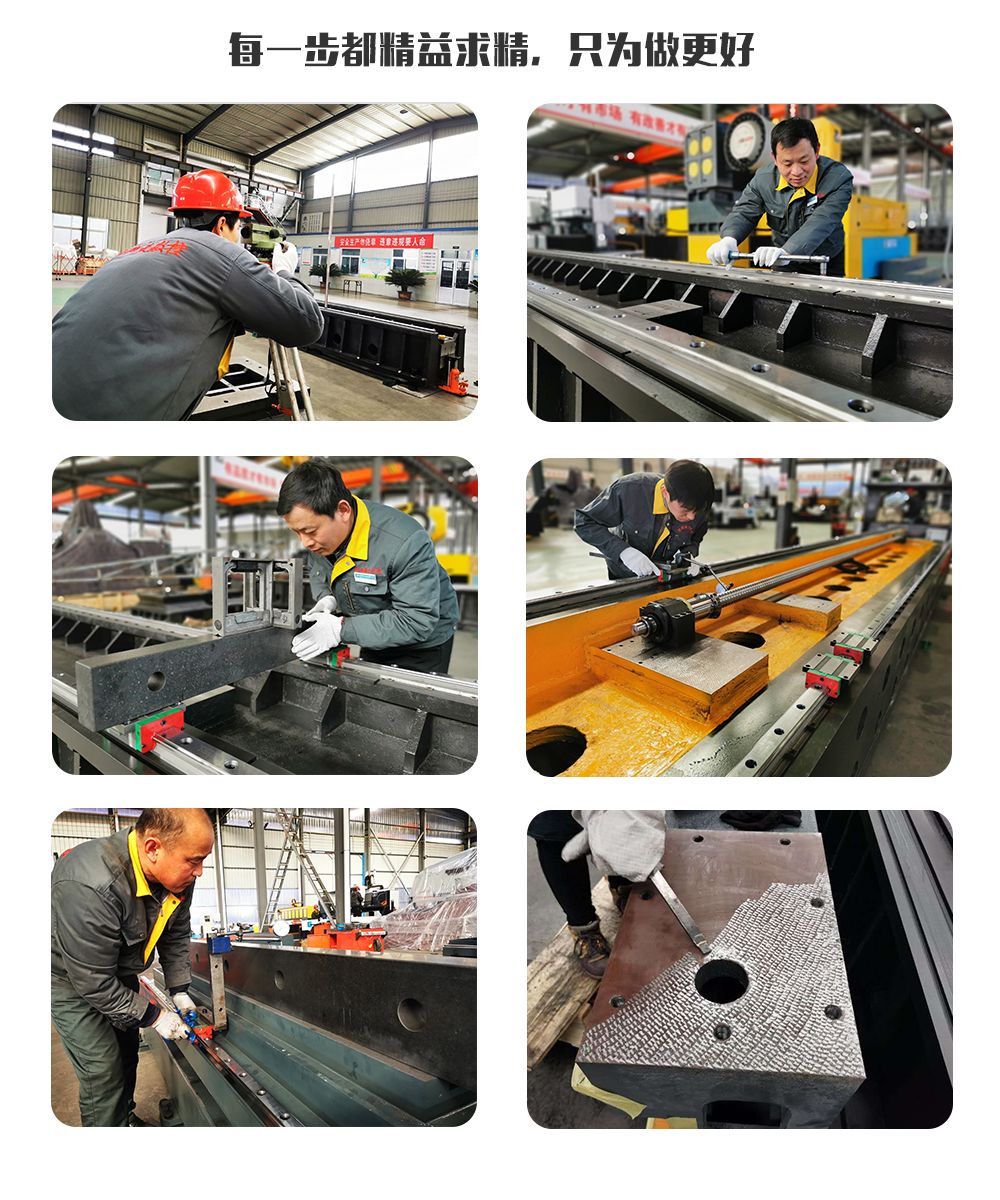
A base, a bancada, as colunas esquerda e direita, as vigas, as vigas de conexão do pórtico, os suportes, os pistões, etc., são todos fabricados em moldagem em areia resinada, com fundição de ferro cinzento 250 de alta qualidade, recozidos em fossa de areia quente → envelhecimento por vibração → recozimento em forno → envelhecimento por vibração → usinagem de desbaste → envelhecimento por vibração → recozimento em forno → envelhecimento por vibração → acabamento, eliminando completamente a tensão negativa das peças e mantendo o desempenho estável das mesmas. A base fixa, as colunas esquerda e direita, o pórtico e a bancada são móveis; a máquina possui funções de fresamento, mandrilamento, corte, furação, escareamento, rosqueamento e outras, o método de resfriamento da ferramenta é externo, a máquina contém 5 eixos de avanço, que podem realizar a ligação de 4 eixos, 5 eixos de ação única, 2 cabeçotes de potência, os eixos da máquina e o cabeçote de potência são mostrados na figura abaixo.
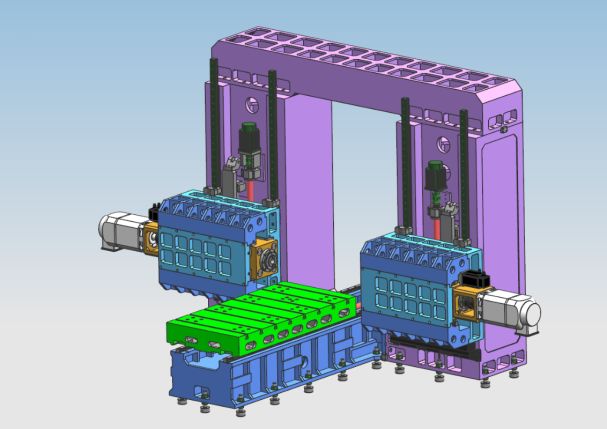
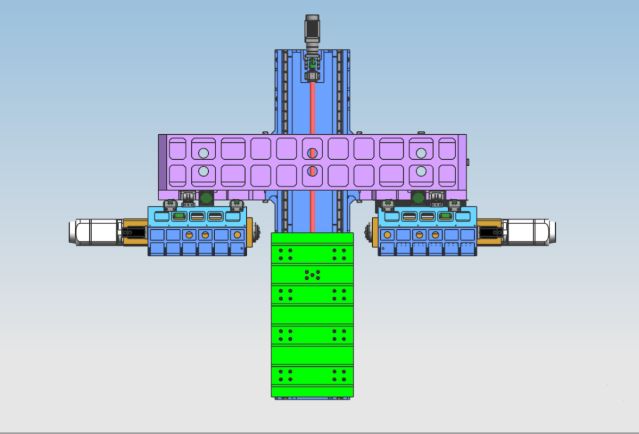
2.2. A estrutura principal da parte de alimentação da transmissão axial
2.2.1. Eixo X: A mesa de trabalho realiza um movimento de vaivém lateral ao longo do trilho guia da base fixa.
Transmissão do eixo X: Um servomotor CA e um redutor planetário de alta precisão são usados para acionar a mesa de trabalho através de um fuso de esferas, permitindo o movimento linear no eixo X.
Formato do trilho guia: dispor dois trilhos guia lineares de alta resistência e precisão.
2.2.2.Eixo Y1: A unidade de potência e um pistão são instalados verticalmente na parte frontal da coluna e realizam um movimento de vaivém para a esquerda e para a direita ao longo do trilho guia da coluna.
Transmissão do eixo Y1: Um servomotor CA é usado para acionar o fuso de esferas, que por sua vez movimenta o carro, realizando o movimento linear no eixo Y1.
Formato do trilho guia: 4 peças de trilhos guia lineares tipo 45.
2.2.3.Eixo Y2: O segundo pistão da unidade de potência é instalado verticalmente na parte frontal da coluna e realiza um movimento de vaivém para a esquerda e para a direita ao longo do trilho guia da coluna.
Transmissão do eixo Y2: Um servomotor CA é usado para acionar o fuso de esferas, que por sua vez aciona o movimento do carro para realizar o movimento linear do eixo Y1.
Formato do trilho guia: 4 peças de trilhos guia lineares tipo 45
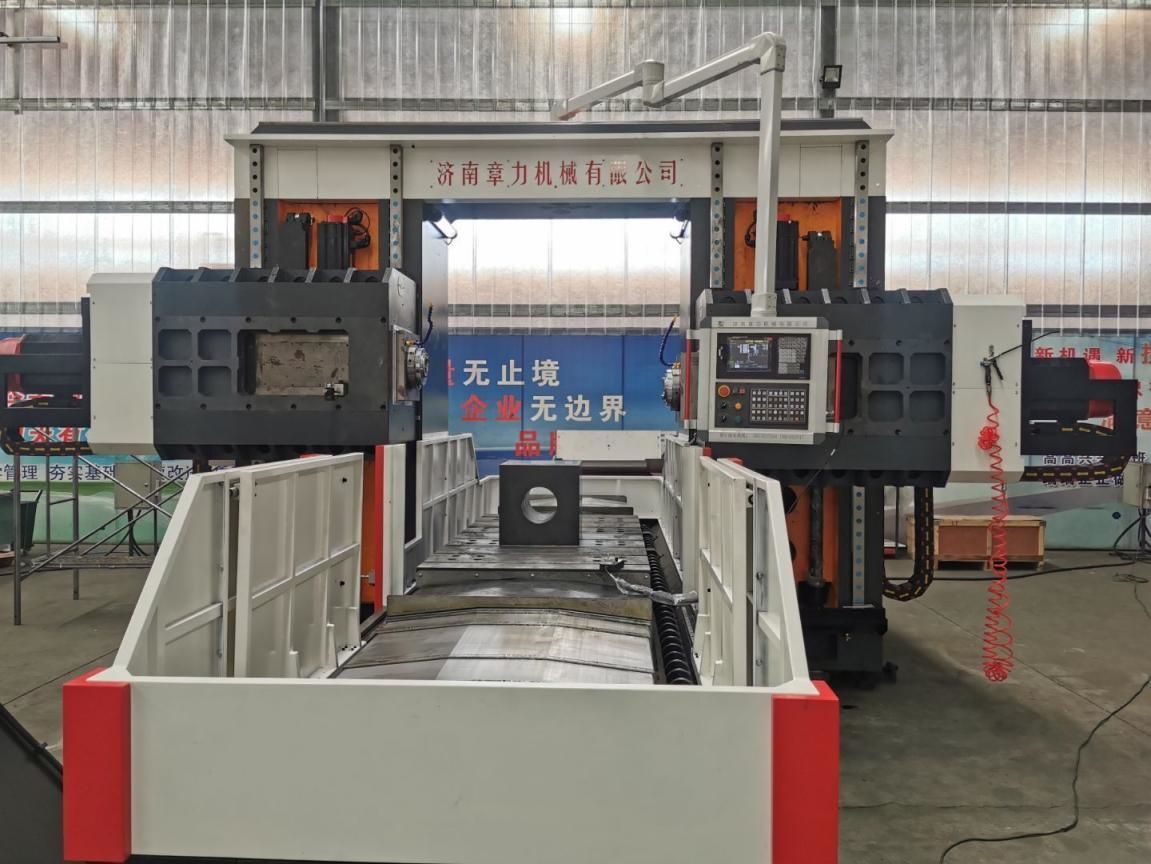
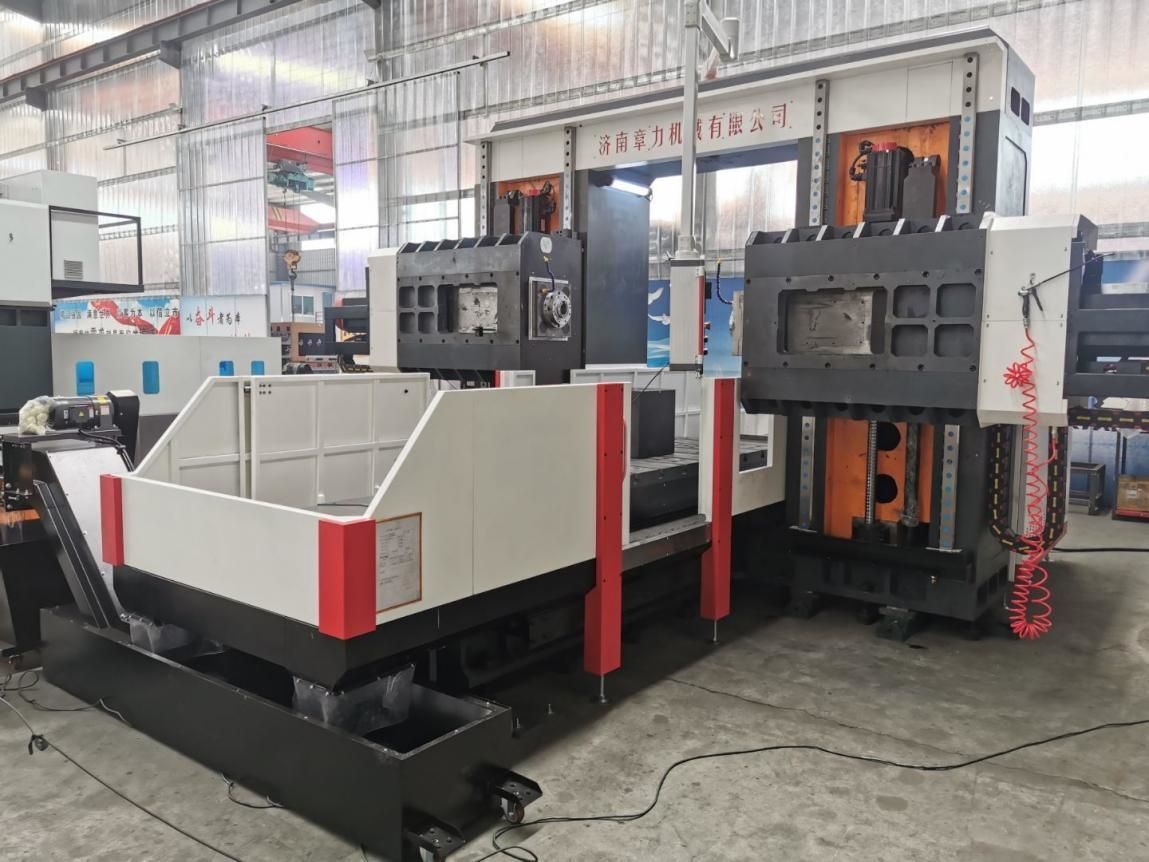
2.2.4. Eixo Z1: O suporte deslizante da unidade de potência é instalado verticalmente na parte frontal da coluna direita e realiza um movimento de vaivém para cima e para baixo ao longo do trilho guia da coluna.
Transmissão do eixo Z1: Um servomotor CA e um redutor planetário de alta precisão são usados para acionar o pistão, que se move através do fuso de esferas para realizar o movimento linear do eixo Z1.
Formato do trilho guia: trilhos guia lineares tipo 2 65
2.2.5.Eixo Z2: O suporte deslizante da cabeça de força é instalado verticalmente na parte frontal da coluna direita e realiza um movimento de vaivém para cima e para baixo ao longo do trilho guia da coluna.
Transmissão do eixo Z1: Um servomotor CA e um redutor planetário de alta precisão são usados para acionar o pistão, que se move através do fuso de esferas para realizar o movimento linear do eixo Z2.
Formato do trilho guia: trilhos guia lineares tipo 2 65
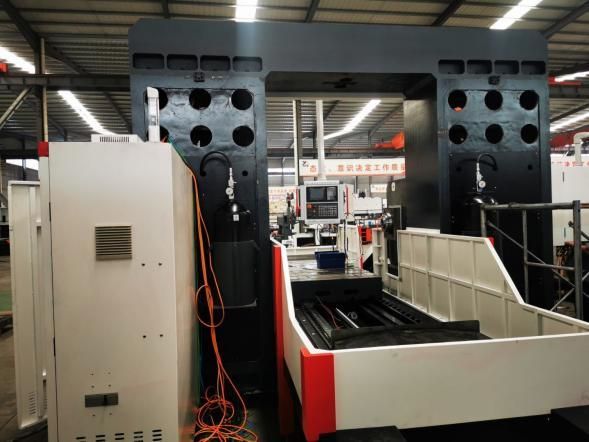
Coluna de fundição HT250 de alta qualidade, 2 peças de trilhos-guia lineares reforçados tipo 65.
A cabeça de usinagem para mandrilamento e fresamento (incluindo as cabeças 1 e 2) é composta por um cabeçote quadrado composto, e o movimento é guiado por 4 trilhos-guia lineares. O acionamento utiliza um servomotor CA para acionar o par de fusos de esferas de precisão. A máquina é equipada com uma barra de balanceamento a nitrogênio, que reduz a carga sobre o cabeçote, o fuso e o servomotor. O motor do eixo Z possui função de freio automático. Em caso de falha de energia, o freio automático trava o eixo do motor firmemente, impedindo sua rotação. Durante a operação, quando a broca não toca a peça, o avanço é rápido; quando a broca toca a peça, o avanço é automaticamente alterado para o avanço de trabalho. Quando a broca penetra na peça, o recuo é automático; quando a ponta da broca deixa a peça e atinge a posição definida, o movimento é retomado automaticamente para o próximo furo. Além disso, a máquina realiza funções como furação cega, fresamento, chanframento, quebra de cavacos, remoção automática de cavacos, etc., o que aumenta a produtividade.
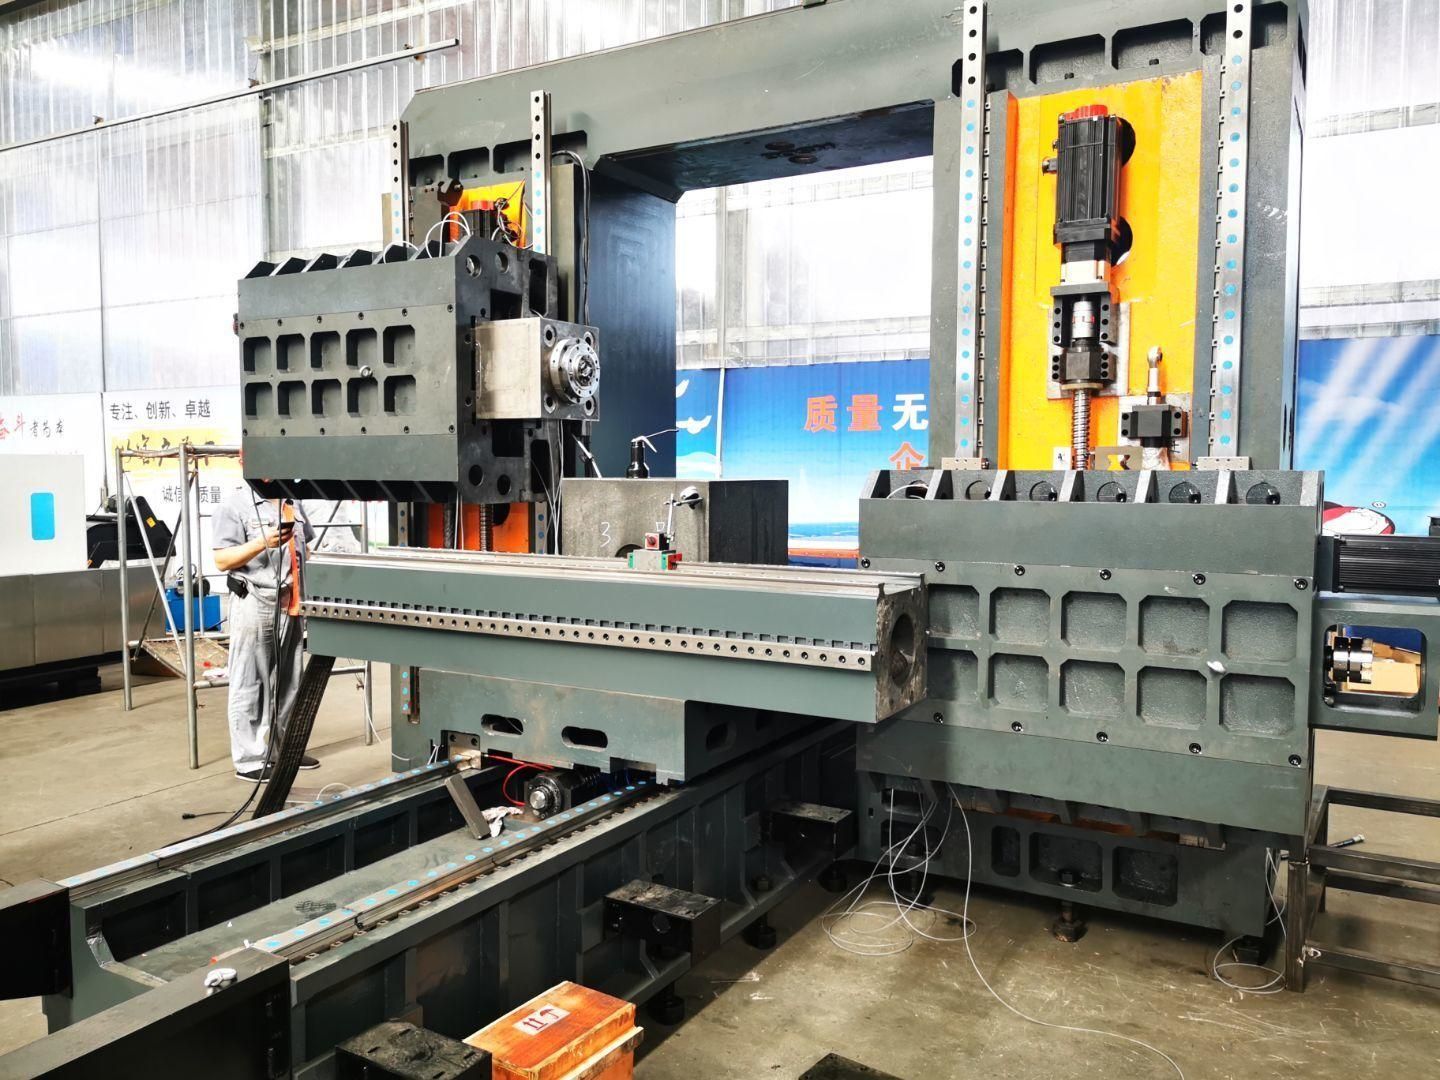
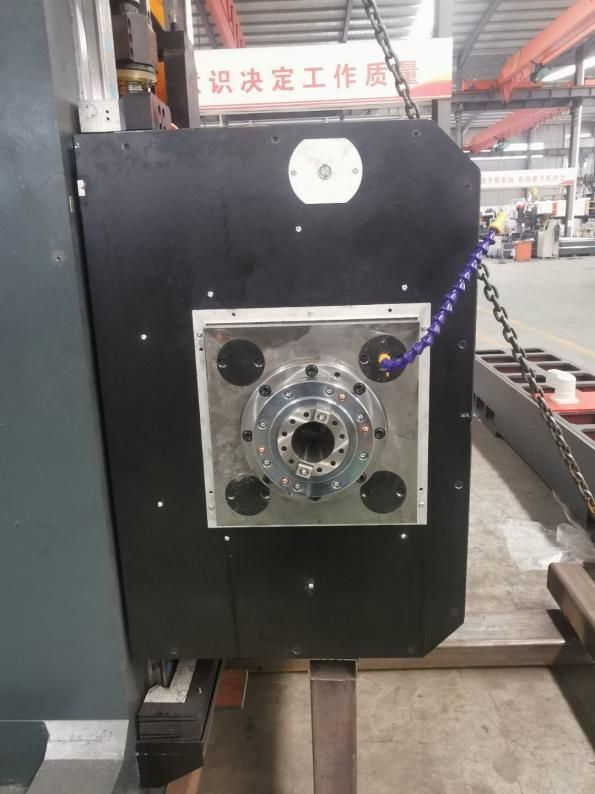
O cabeçote de força composto quadrado com curso de 500 mm utiliza guias lineares em vez de insertos tradicionais para melhorar significativamente a precisão do guiamento, mantendo a rigidez do pistão quadrado.
2.3. Remoção e resfriamento do chip
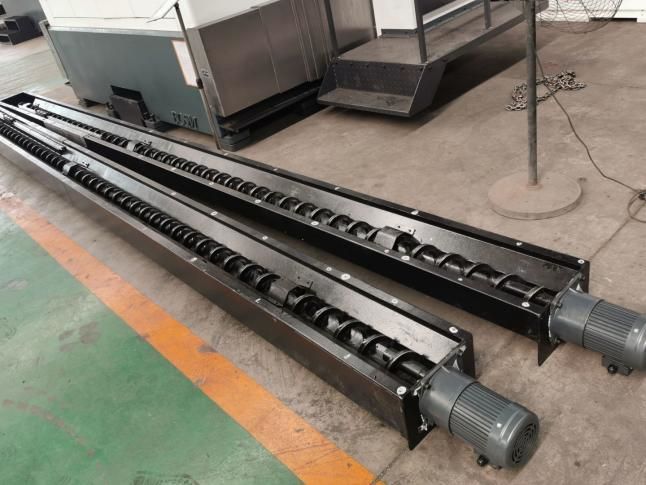
Existem transportadores de cavacos em espiral e em corrente plana instalados em ambos os lados sob a bancada de trabalho, e os cavacos podem ser transportados automaticamente para o transportador de cavacos final através de dois estágios de placas em espiral e em corrente, permitindo uma produção otimizada. Há uma bomba de refrigeração no tanque de fluido refrigerante do transportador de cavacos, que pode ser usada para resfriamento externo da ferramenta, garantindo seu desempenho e vida útil, e o fluido refrigerante pode ser reciclado.
3Sistema de controle numérico totalmente digital:
3.1. Com a função de quebra de cavacos, o tempo e o ciclo de quebra de cavacos podem ser configurados na interface homem-máquina.
3.2. Equipada com a função de elevação da ferramenta, a distância de elevação pode ser configurada na interface homem-máquina. Ao atingir a distância definida, a ferramenta é elevada rapidamente, os cavacos são expelidos e, em seguida, a ferramenta avança velozmente até a superfície de perfuração, iniciando automaticamente o trabalho.
3.3. A caixa de controle de operação centralizada e a unidade portátil adotam sistema de controle numérico e são equipadas com interface USB e display de cristal líquido LCD. Para facilitar a programação, o armazenamento, a visualização e a comunicação, a interface de operação possui funções como diálogo homem-máquina, compensação de erros e alarme automático.
3.4. O equipamento possui a função de pré-visualização e reinspeção da posição do furo antes do processamento, e a operação é muito conveniente.
4Lubrificação automática
Os pares de guias lineares de precisão, os pares de fusos de esferas de precisão e outros pares de movimento de alta precisão da máquina são equipados com sistemas de lubrificação automática. A bomba de lubrificação automática fornece óleo pressurizado, que é então abastecido na câmara de lubrificação quantitativa. Após o enchimento da câmara de óleo, quando a pressão do sistema atinge 1,4-1,75 MPa, o pressostato do sistema é acionado, a bomba para e a válvula de alívio é liberada simultaneamente. Quando a pressão do óleo na guia cai abaixo de 0,2 MPa, o lubrificador quantitativo inicia o abastecimento do ponto de lubrificação, completando um ciclo de lubrificação. Graças ao fornecimento preciso de óleo pelo injetor quantitativo e à detecção da pressão do sistema, o fornecimento de óleo é confiável, garantindo a presença de uma película de óleo na superfície de cada par cinemático, reduzindo o atrito e o desgaste e prevenindo danos à estrutura interna causados por superaquecimento, assegurando assim a precisão e a vida útil da máquina. Comparado com o par de guias deslizantes, o par de guias lineares rolantes utilizado nesta máquina apresenta uma série de vantagens:
①A sensibilidade ao movimento é alta, o coeficiente de atrito do trilho guia rolante é pequeno, apenas 0,0025~0,01, e a potência de acionamento é bastante reduzida, equivalente a apenas 1/10 da potência de máquinas comuns.
② A diferença entre o atrito dinâmico e o estático é muito pequena, e o desempenho subsequente é excelente, ou seja, o intervalo de tempo entre o sinal de acionamento e a ação mecânica é extremamente curto, o que é favorável para melhorar a velocidade de resposta e a sensibilidade do sistema de controle numérico.
③É adequado para movimento linear de alta velocidade, e sua velocidade instantânea é cerca de 10 vezes maior do que a de trilhos-guia deslizantes.
④ Permite movimentos sem folgas e melhora a rigidez do sistema mecânico.
⑤Produzido por fabricantes profissionais, possui alta precisão, boa versatilidade e fácil manutenção.
5.Inspeção a laser de três eixos:
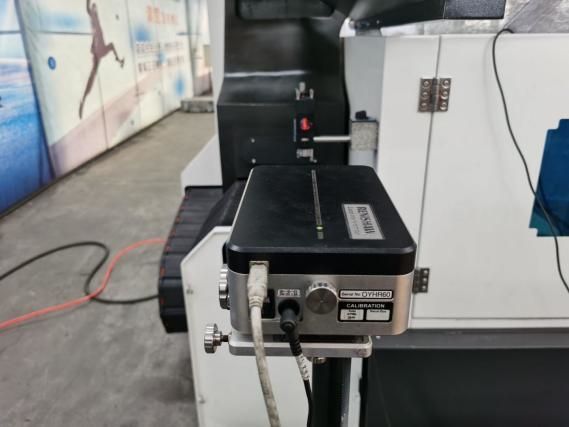
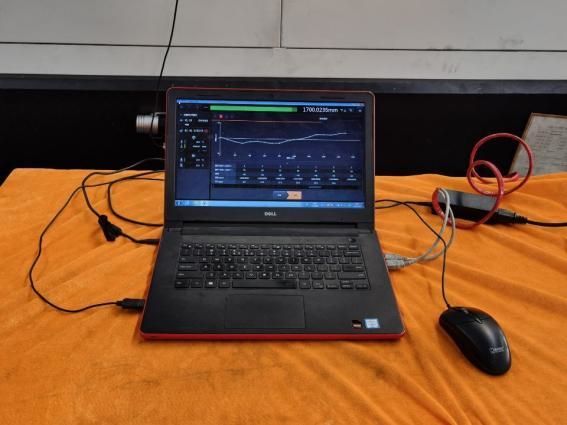
Cada máquina da Bosman é calibrada pelo interferômetro a laser da empresa RENISHAW, do Reino Unido, para inspecionar e compensar com precisão o erro de passo, folga, precisão de posicionamento, precisão de reposicionamento, etc., garantindo a estabilidade dinâmica e estática e a precisão de processamento da máquina. Inspeção com Ballbar: Cada máquina utiliza um Ballbar da empresa britânica RENISHAW para calibrar a precisão do círculo verdadeiro e a precisão geométrica da máquina, realizando simultaneamente experimentos de corte circular para garantir a precisão de usinagem 3D e a precisão circular da máquina.
6Ambiente de utilização da máquina:
6.1. Requisitos do ambiente de utilização do equipamento
Manter uma temperatura ambiente constante é um fator essencial para a usinagem de precisão.
(1) Os requisitos de temperatura ambiente disponíveis são de -10°C a 35°C, quando a temperatura ambiente for de 20°C, a umidade deve ser de 40% a 75%.
(2) Para manter a precisão estática da Máquina dentro da faixa especificada, a temperatura ambiente ideal deve ser de 15°C a 25°C, e a diferença de temperatura não deve exceder ±2°C/24h.
6.2. Tensão de alimentação: 3 fases, 380V, com flutuação de tensão de ±10%, frequência de alimentação: 50HZ.
6.3. Se a tensão na área de utilização for instável, a máquina deverá ser equipada com uma fonte de alimentação estabilizada para garantir o seu funcionamento normal.
6.4. A máquina deve ter um aterramento confiável: o fio de aterramento é um fio de cobre, o diâmetro do fio não deve ser inferior a 10 mm² e a resistência de aterramento deve ser inferior a 4 ohms.
6.5. Para garantir o funcionamento normal do equipamento, se o ar comprimido da fonte de ar não atender aos requisitos da fonte de ar, um conjunto de dispositivo de purificação de ar (desumidificação, desengorduramento, filtragem) deve ser adicionado antes da entrada de ar da máquina.
6.6. Mantenha o equipamento longe da luz solar direta, vibrações e fontes de calor, geradores de alta frequência, máquinas de solda elétrica, etc., para evitar falhas na produção da máquina ou perda de precisão.
7Parâmetros técnicos:
| Modelo | 5020-5Z | |
| Tamanho máximo da peça a ser processada | Comprimento × largura × altura (mm) | 5000×2000×2500 |
| Alimentação máxima do pórtico | Largura (mm) | 2300 |
| tamanho da mesa de trabalho | Comprimento x Largura (mm) | 5000*2000 |
| Viagem de mesa | A bancada move-se para a frente e para trás (mm) | 5000 |
| Elevador de pistão duplo para cima e para baixo | Curso vertical do pistão (mm) | 2500 |
| Cabeçote de perfuração horizontal tipo ram, cabeçote de potência, um ou dois | Quantidade (2) | 2 |
| Cabeçote de perfuração horizontal tipo ram, cabeçote de potência, um ou dois | Conicidade do fuso | BT50 |
| Velocidade do fuso (rpm) | 30~5000 | |
| Potência do motor do servo eixo (kW) | 37*2 | |
| Distância entre os centros das extremidades dos dois fusos (mm) | 1500-2500mm | |
| Curso esquerdo e direito do pistão único (mm) | 500 | |
| Curso esquerdo e direito do pistão duplo (mm) | 1000 | |
| Precisão de posicionamento bidirecional | 300 mm * 300 mm | ±0,025 |
| Precisão de posicionamento repetitivo bidirecional | 300 mm * 300 mm | ±0,02 |
| Peso bruto (t) | (aproximadamente) 55 | Peso bruto (t) |
Categorias de produtos
-

Centro de usinagem CNC de alta rigidez da série VC com...
-

Guia linear de coluna móvel horizontal da série HP...
-

Guia linear de coluna móvel horizontal da série HT...
-

Máquina CNC de quatro pistas para serviço pesado da série VS...
-

Centro de usinagem CNC Série V com alta rigidez
-

Centro de usinagem CNC de coluna dupla da série X
-

Centro de usinagem CNC horizontal de 5 eixos TKG1600
-

Usinagem CNC vertical de torneamento e fresagem de materiais compósitos...
-

Centro de Usinagem CNC de Alta Velocidade Série GM
-

Fresadora CNC de alta velocidade Série GT
-

Torno CNC de duplo fuso SK32
-

Centro de usinagem vertical CNC RFTV510 para rodas...