


Torno de acionamento central para eixo
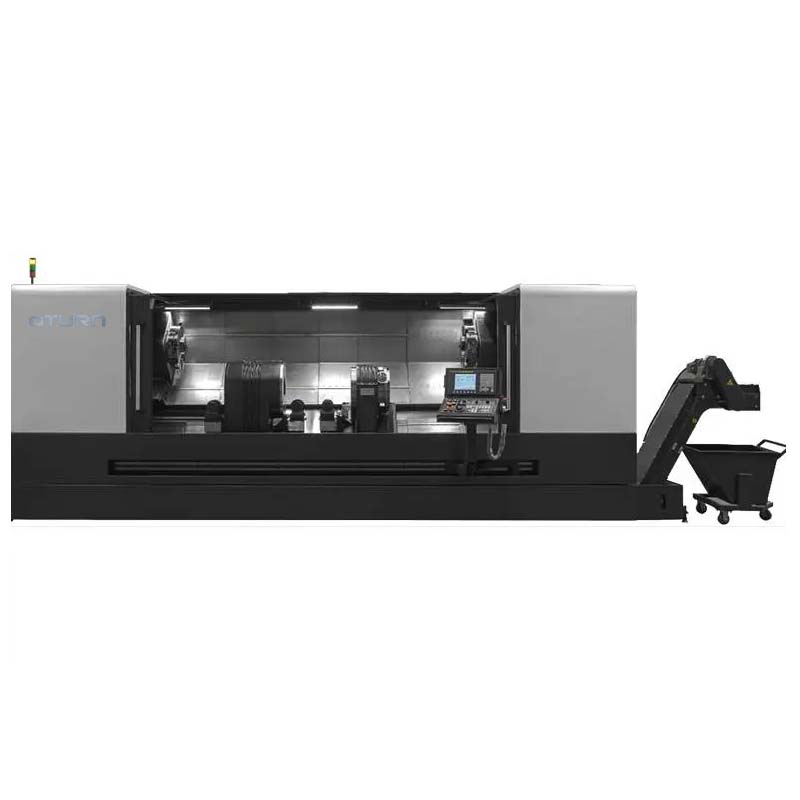
Análise da tecnologia de eixos automotivos
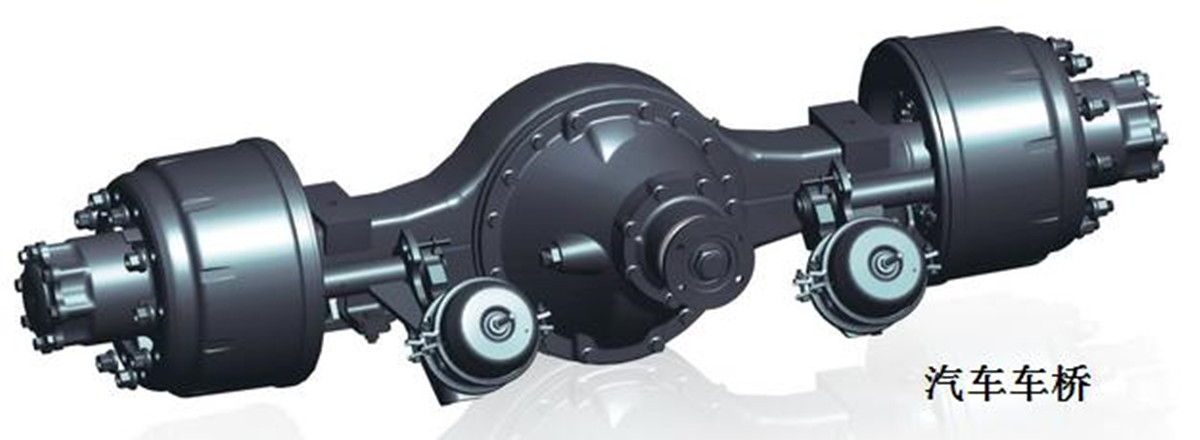
Eixo de automóvel
Os eixos com rodas em ambos os lados do chassi são coletivamente denominados eixos de automóvel, e os eixos com capacidade de tração são geralmente chamados de eixos. A principal diferença entre os dois é a presença ou não de um sistema de tração no centro do eixo (eixo). Neste artigo, o eixo de automóvel com unidade de tração será denominado eixo de automóvel, e o veículo sem tração será denominado eixo de automóvel, para ilustrar a diferença.
Com a crescente demanda por logística e transporte, a superioridade dos eixos automotivos, especialmente de reboques e semirreboques, no transporte profissional e em operações especiais está se tornando cada vez mais evidente, e a demanda de mercado aumentou significativamente.
Esta análise tecnológica do processo de usinagem do eixo visa auxiliar os clientes na escolha da máquina CNC mais adequada.
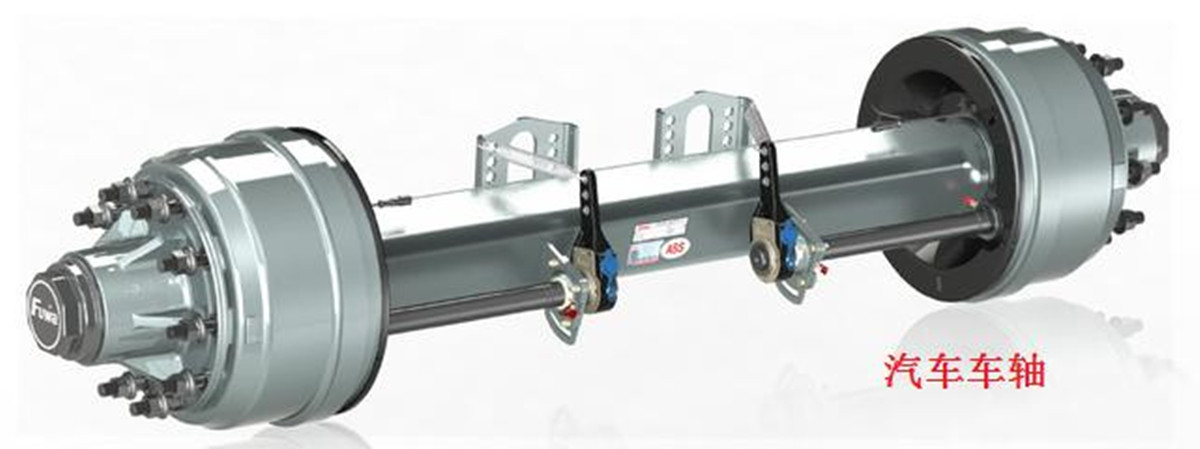
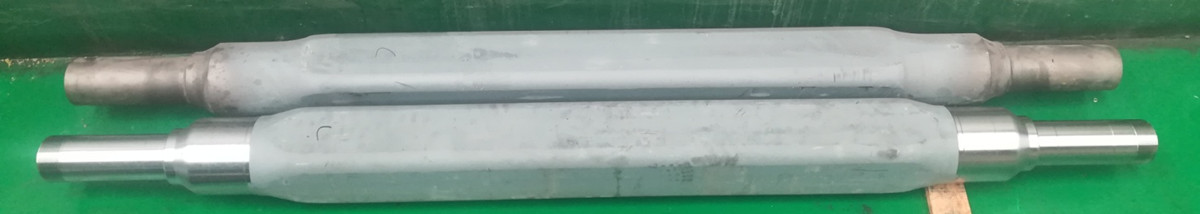
Classificação de eixos automotivos:
Os tipos de eixos variam de acordo com o tipo de freio, sendo divididos em: eixos para freio a disco, eixos para freio a tambor, etc.
De acordo com o diâmetro do eixo, a estrutura é dividida em: eixo americano, eixo alemão, etc.
De acordo com a forma e a estrutura, divide-se em:
O conjunto: eixo de tubo quadrado maciço, eixo de tubo quadrado oco, eixo redondo oco;
Corpo bipartido: soldagem da cabeça do eixo + tubo oco do eixo.
Considerando o conteúdo de processamento do eixo, os eixos maciços e ocos estão relacionados à seleção do equipamento de processamento.
A seguir, apresenta-se a análise do processo de produção do eixo completo (dividido em maciço e oco; tubo quadrado e tubo redondo), e do eixo bipartido (cabeçote do eixo maciço e oco + soldagem do tubo do eixo oco). Em particular, o processo de usinagem é analisado para melhor selecionar a máquina mais adequada.
Processo de produção e máquina para eixos de automóveis:
1. O processo de produção tradicional do eixo completo:
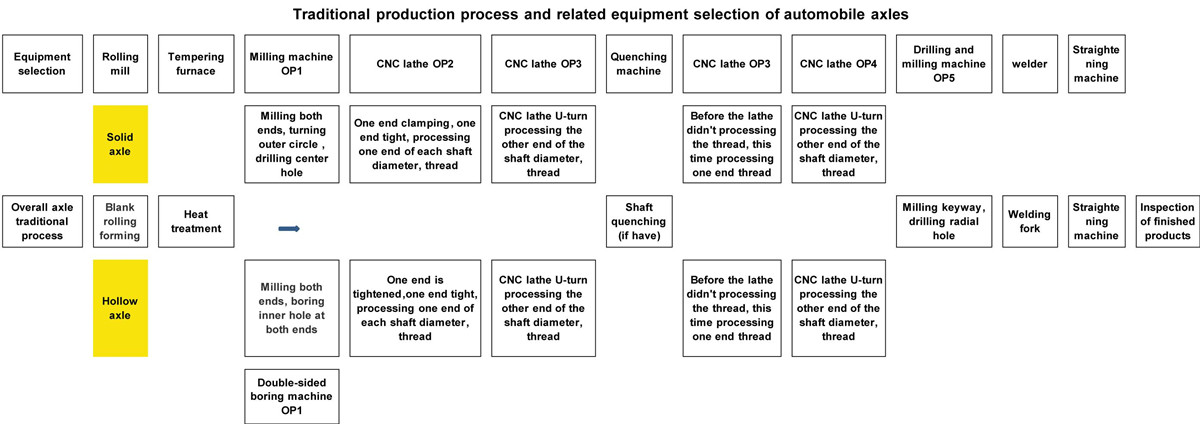
No processo de produção do eixo descrito acima, são necessários pelo menos três tipos de máquinas-ferramenta para concluir a usinagem: fresadora ou mandriladora de dupla face, torno CNC e furadeira/fresadora. O torno CNC precisa ser utilizado para torneamento (alguns clientes optaram por torno CNC de cabeçote duplo). Em relação ao processamento da rosca, se o diâmetro do eixo for temperado, o processamento é realizado após a têmpera; caso contrário, o processamento é feito nas máquinas das operações OP2 e OP3, e as máquinas das operações OP4 e OP5 são omitidas.
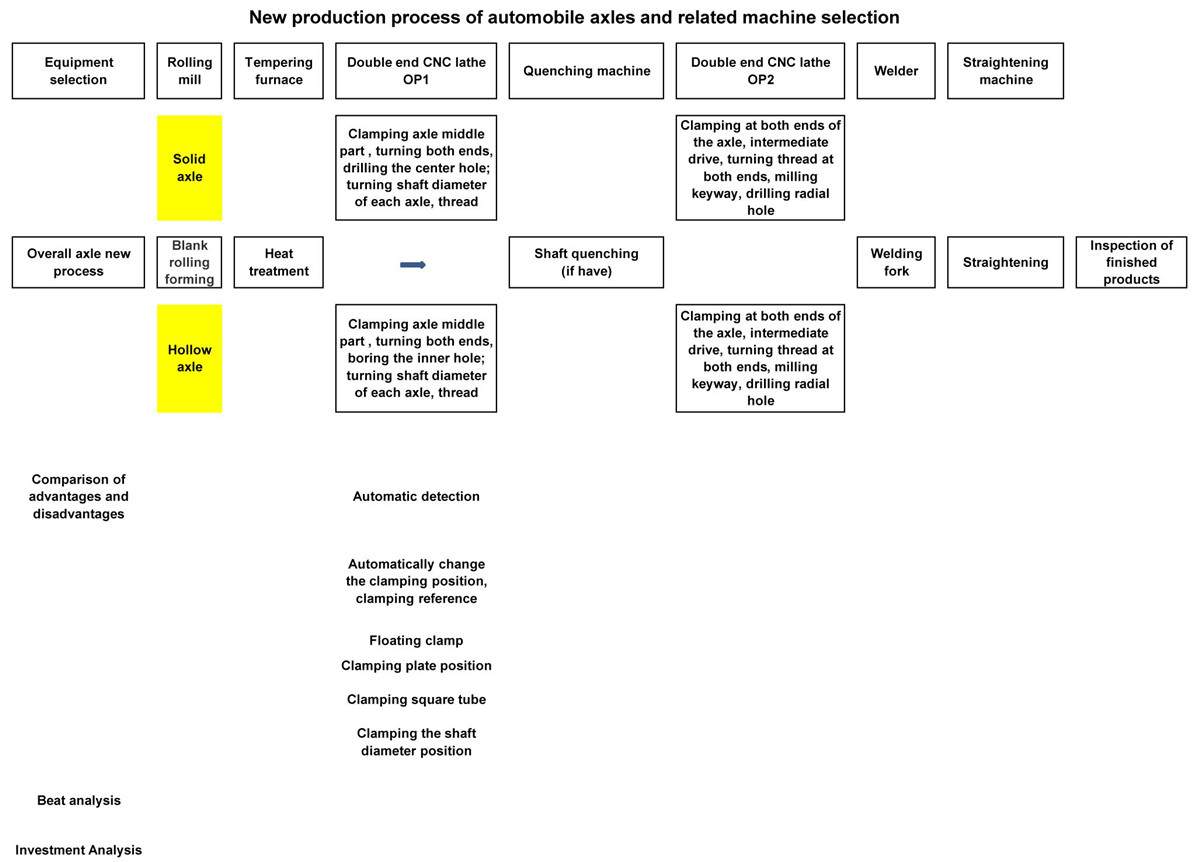
A partir do novo processo de produção, a fresadora utilizada para usinagem (eixo maciço) ou a mandriladora de dupla face (eixo oco), juntamente com o torno CNC, a sequência tradicional de fresagem OP1, torneamento OP2, OP3 e até mesmo furação e fresagem OP5, podem ser substituídas pelo torno CNC de dupla face OP1.
Para eixos maciços onde o diâmetro do eixo não requer têmpera, todo o processo de usinagem pode ser concluído em uma única configuração, incluindo a fresagem de ranhuras para chavetas e a furação de furos radiais. Para eixos ocos onde o diâmetro do eixo também não requer têmpera, o sistema de fixação automática pode ser implementado na máquina-ferramenta, permitindo que todo o processo de usinagem seja concluído em uma única máquina.
A escolha de tornos CNC especiais para eixos duplos para usinar os eixos reduz significativamente o percurso de usinagem, além de diminuir o tipo e a quantidade de máquinas-ferramenta selecionadas.
3. Processo de produção de eixos bipartidos:
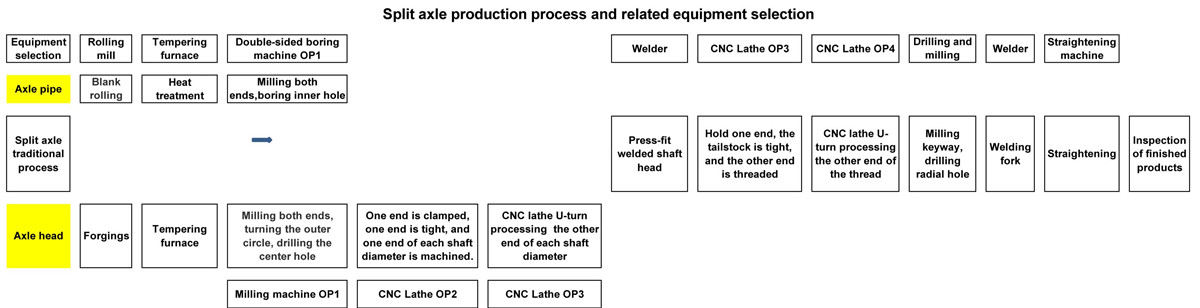
A partir do processo descrito acima, o equipamento de usinagem do tubo do eixo antes da soldagem também pode ser um torno CNC de dupla extremidade. Para a usinagem do eixo após a soldagem, o torno CNC específico para eixos de dupla extremidade deve ser a primeira opção: usinagem simultânea em ambas as extremidades, alta eficiência e boa precisão. Caso seja necessário usinar a chaveta e o furo radial em ambas as extremidades do eixo, a máquina também pode ser equipada com um porta-ferramentas elétrico para realizar a usinagem simultânea da chaveta e do furo radial.
4. Vantagens e características da nova máquina de seleção de processos:
1) A concentração do processo, a redução do tempo de fixação da peça e a diminuição do tempo de processamento auxiliar, juntamente com o uso da tecnologia de processamento simultâneo em ambas as extremidades, melhoram significativamente a eficiência da produção.
2) A fixação única e o processamento simultâneo em ambas as extremidades melhoram a precisão da usinagem e a coaxialidade do eixo.
3) Reduzir o tempo do processo produtivo, diminuir o giro de peças no local de produção, melhorar a eficiência do uso das instalações e contribuir para a melhoria da organização e gestão da produção.
4) Graças à utilização de equipamentos de processamento de alta eficiência, é possível equipá-lo com dispositivos de carga e descarga, bem como com dispositivos de armazenamento, para alcançar uma produção totalmente automatizada e reduzir os custos de mão de obra.
5) A peça é fixada na posição intermediária, a fixação é confiável e o torque necessário para o corte da máquina-ferramenta é suficiente, permitindo a realização de uma grande quantidade de torneamento.
6) A máquina-ferramenta pode ser equipada com um dispositivo de detecção automática, especialmente para eixos ocos, o que garante a espessura uniforme do eixo após a usinagem.
7) Para eixos ocos, quando os furos internos em ambas as extremidades do sequenciador OP1 são finalizados, o cliente tradicional usa uma extremidade para levantar a morsa e a outra extremidade para usar o cabeçote móvel para apertar a peça para torneamento, mas o tamanho do furo interno é diferente. Para furos internos menores, a rigidez de aperto é insuficiente, o torque de aperto superior é insuficiente e o corte eficiente não pode ser concluído.
No novo torno de dupla face com eixo oco, quando os furos internos em ambas as extremidades do veículo são finalizados, a máquina alterna automaticamente o modo de fixação: as duas extremidades são usadas para apertar a peça de trabalho, e o acionamento central a movimenta para transmitir o torque.
8) O cabeçote com sistema de fixação hidráulica integrado pode ser movido no eixo Z da máquina. O cliente pode posicionar a peça no tubo quadrado central (tubo redondo), a placa inferior e o diâmetro do eixo conforme necessário.
5. Conclusão:
Diante do exposto, o uso de tornos CNC de dupla extremidade para usinagem de eixos automotivos apresenta vantagens significativas em relação aos processos tradicionais. Trata-se de uma tecnologia de fabricação avançada que pode substituir as máquinas-ferramenta tradicionais em termos de processo produtivo e estrutura da máquina.
A seção intermediária de
6. Caso do cliente do eixo
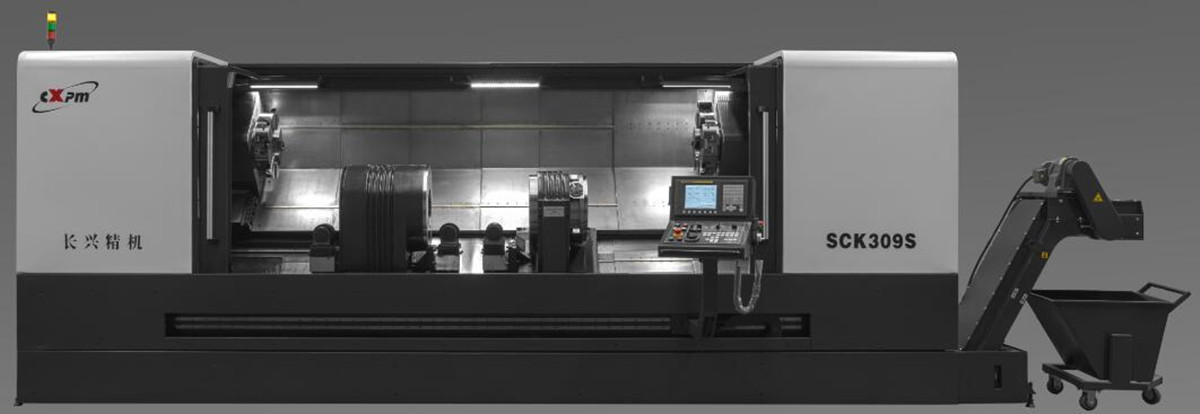
Introdução ao torno CNC especial de eixo duplo
Faixa de processamento do eixo: ∮50-200mm, □50-150mm, comprimento de processamento: 1000-2800mm
Introdução à estrutura e ao desempenho da máquina
A máquina-ferramenta adota um layout de barramento inclinado a 45°, que proporciona boa rigidez e facilita a evacuação de cavacos. O cabeçote com função de fixação de acionamento intermediário está localizado no centro do barramento, e os dois porta-ferramentas estão dispostos em ambos os lados da caixa do fuso. O comprimento mínimo de fixação da máquina é de 1200 mm e o comprimento máximo de usinagem é de 2800 mm. A máquina utiliza guias de rolamento e cada eixo de avanço servo utiliza um fuso de esferas de alto ruído, com acoplamento elástico direto, resultando em baixo ruído, alta precisão de posicionamento e repetibilidade.
■A máquina está equipada com um sistema de controle de dois canais. Os dois porta-ferramentas podem ser conectados ao fuso simultaneamente ou separadamente para realizar a usinagem simultânea ou sequencial das duas extremidades da peça.
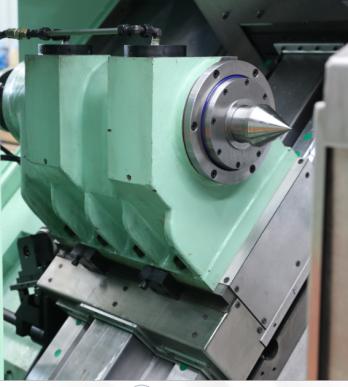
■A máquina está equipada com cabeçotes duplos. O cabeçote principal é fixo no centro da bancada e o servomotor fornece energia ao eixo principal através da correia dentada. A caixa do sub-eixo é instalada na guia inferior da máquina-ferramenta, coaxial com a caixa do eixo principal, e pode ser movida axialmente pelo servomotor para facilitar o carregamento e descarregamento de peças, além de permitir o ajuste de diferentes posições de fixação. Durante a usinagem das peças, a base do sub-eixo é travada na guia da máquina. A precisão coaxial dos dois cabeçotes é garantida pelo processo de fabricação, resultando em um maior grau de concentricidade das peças usinadas.
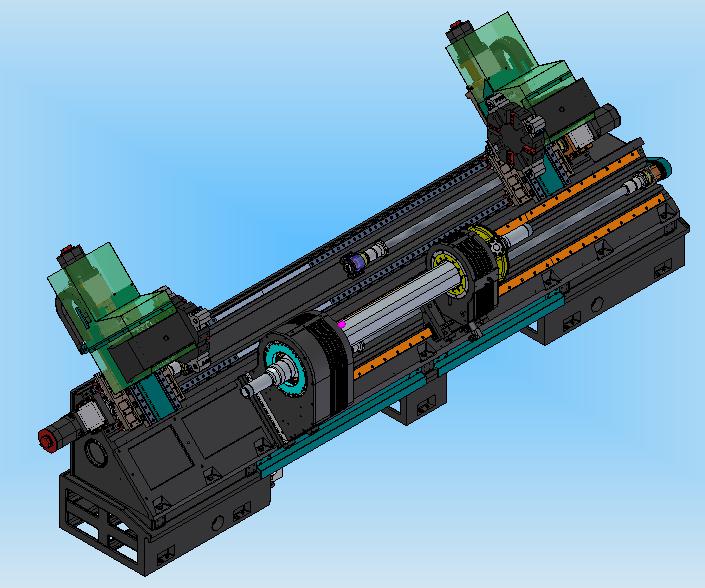
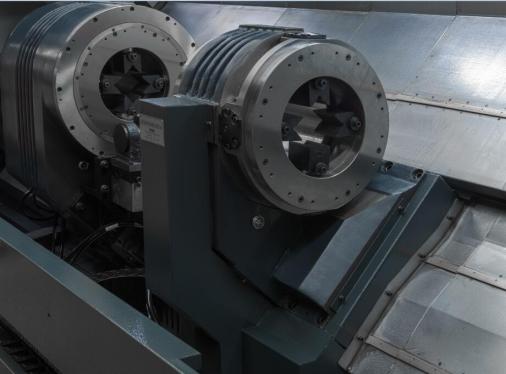
■O cabeçote integra o sistema de eixo, a fixação e o sistema de distribuição de óleo, apresentando uma estrutura compacta e operação confiável. O diâmetro de fixação específico e a largura do cabeçote são determinados pelas peças do eixo fornecidas pelo cliente.
O cabeçote principal é desacelerado por um sistema de correia e engrenagem em dois estágios, permitindo que o fuso produza um torque elevado. Uma garra é instalada na extremidade esquerda do cabeçote principal e na extremidade direita do cabeçote auxiliar, respectivamente, para fixar as peças. Quando o cabeçote principal aciona a rotação das peças, a garra do cabeçote auxiliar gira juntamente com o cabeçote principal.
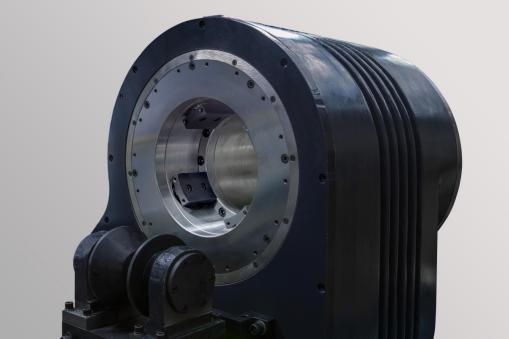
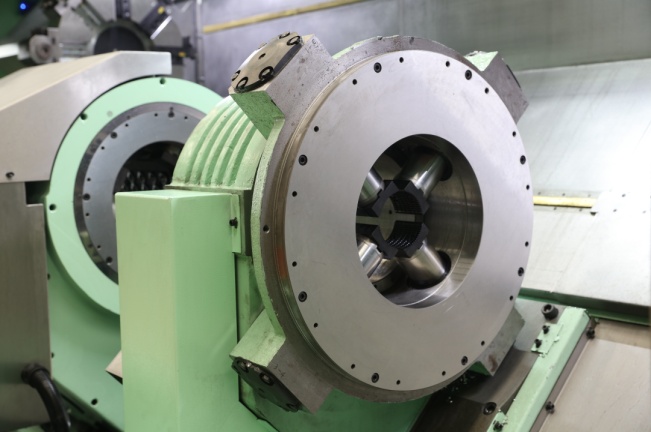
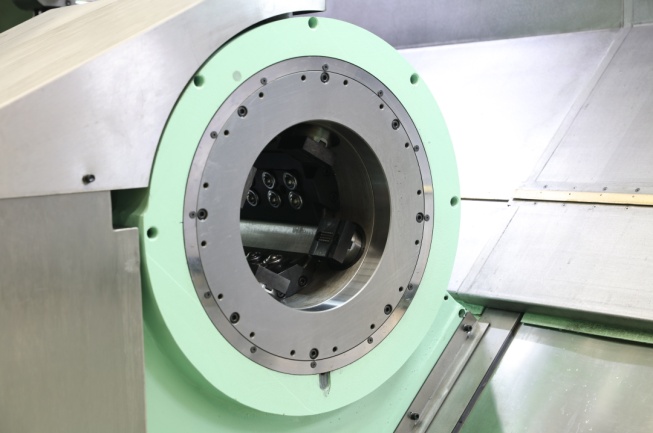
O dispositivo de fixação é equipado com três cilindros radiais (quatro cilindros radiais se materiais cilíndricos e quadrados forem fixados simultaneamente), o pistão é movimentado por pressão hidráulica e as garras são instaladas na extremidade do pistão para realizar o autocentragem das peças. A troca das garras é rápida e fácil ao trocar as peças. A força de fixação é ajustada pela pressão do sistema hidráulico. Durante a usinagem da peça, o dispositivo de fixação gira com o eixo principal e o sistema de distribuição de óleo fornece óleo ao dispositivo, garantindo que ele tenha força de fixação suficiente durante a rotação. O dispositivo de fixação apresenta as vantagens de grande força de fixação e grande curso das garras.
■Para solucionar o problema da espessura uniforme da parede após a usinagem do eixo oco do cliente, a máquina pode ser equipada com um dispositivo automático de inspeção da peça. Após a fixação do eixo, o dispositivo detecta automaticamente a extensão da sonda e mede a posição da peça; após a medição, o dispositivo se retrai para dentro do espaço fechado.
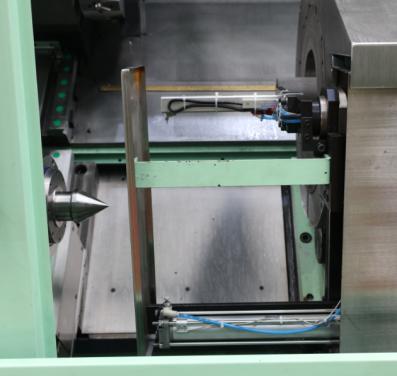
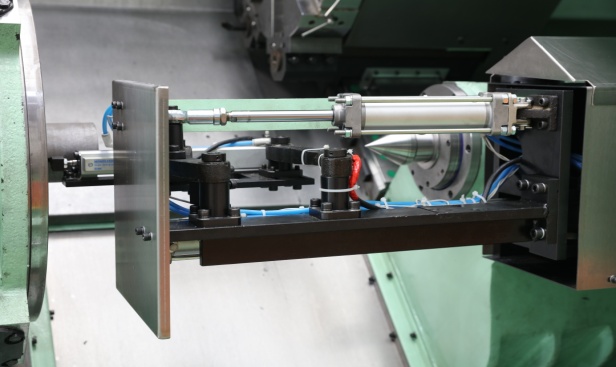
Para diferentes processos de usinagem de eixos ocos, se a posição do rolamento for usada como referência de fixação, pode-se selecionar uma estrutura de máquina com fixação automática e contraponto programável em ambos os lados dos cabeçotes do fuso principal e auxiliar, atendendo aos requisitos de uma única máquina. Espera-se que isso permita concluir o processamento em duas etapas simultaneamente. Ao mesmo tempo, também amplia as opções de carregamento e descarregamento automáticos.
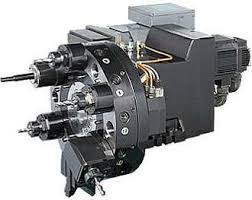
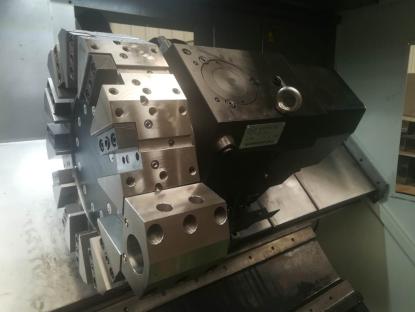
■Os porta-ferramentas esquerdo e direito podem ser equipados com porta-ferramentas rotativos comuns ou torres de usinagem. Possuem funções de furação e fresagem, permitindo a usinagem de peças-chave.
■A máquina-ferramenta é totalmente fechada e equipada com dispositivo de lubrificação automática e dispositivo automático de remoção de cavacos (frontal). Possui bom desempenho de proteção, aparência elegante, operação fácil e manutenção conveniente.
■As especificações e configurações detalhadas da máquina são determinadas de acordo com os requisitos do eixo e as necessidades do cliente, e não serão repetidas aqui.
Obrigado pela sua atenção!
Categorias de produtos
-

Centro de usinagem CNC de alta rigidez da série VC com...
-

Guia linear de coluna móvel horizontal da série HP...
-

Guia linear de coluna móvel horizontal da série HT...
-

Máquina CNC de quatro pistas para serviço pesado da série VS...
-

Centro de usinagem CNC Série V com alta rigidez
-

Centro de usinagem CNC de coluna dupla da série X
-

Centro de usinagem CNC horizontal de 5 eixos TKG1600
-

Usinagem CNC vertical de torneamento e fresagem de materiais compósitos...
-

Centro de Usinagem CNC de Alta Velocidade Série GM
-

Fresadora CNC de alta velocidade Série GT
-

Torno CNC de duplo fuso SK32
-

Centro de usinagem vertical CNC RFTV510 para rodas...