


Máquina de mandrilamento e fresamento de cabeçote oposto BOSM-4014
1. Utilização da máquina:
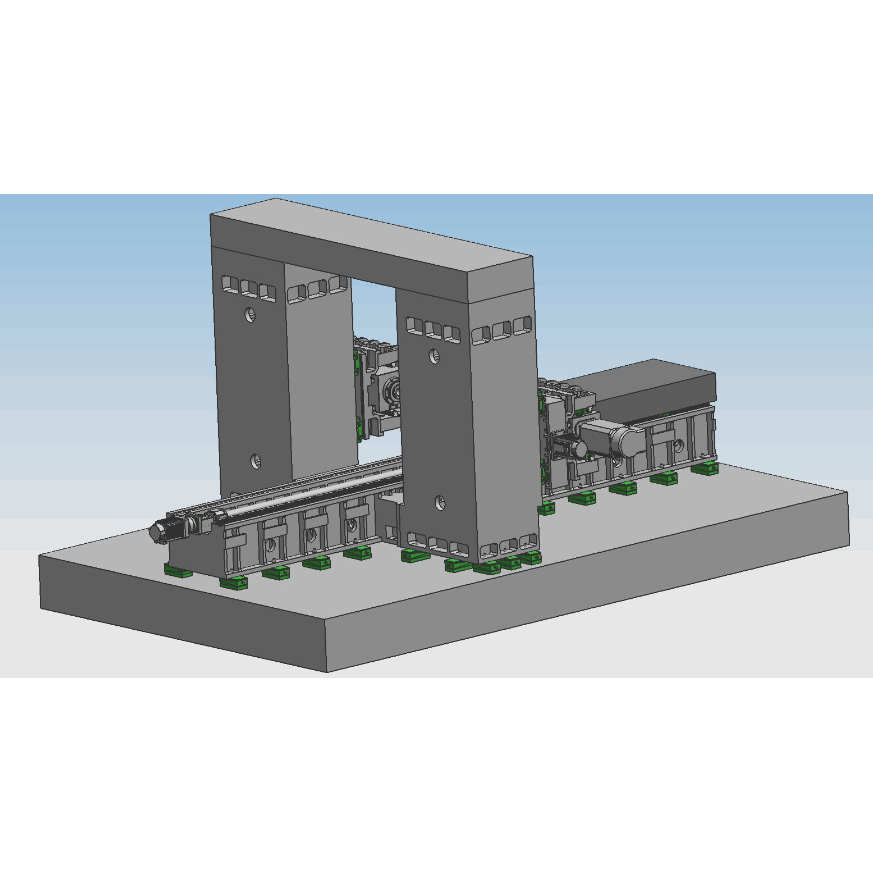
A fresadora e mandriladora CNC de pórtico com viga fixa BOSM-6000*1000, de coluna dupla e cabeçote a cabeçote, é uma máquina-ferramenta especial para o processamento de braços/hastes de escavadeiras. Permite o processamento rápido da peça, possibilitando furação, fresagem e mandrilamento dentro do curso efetivo, com a peça sendo processada no local em uma única operação (sem necessidade de fixação secundária). A velocidade de carga e descarga é alta, assim como a velocidade de posicionamento, resultando em alta precisão e eficiência de processamento.
2.Máquina estruturacaracterísticas:
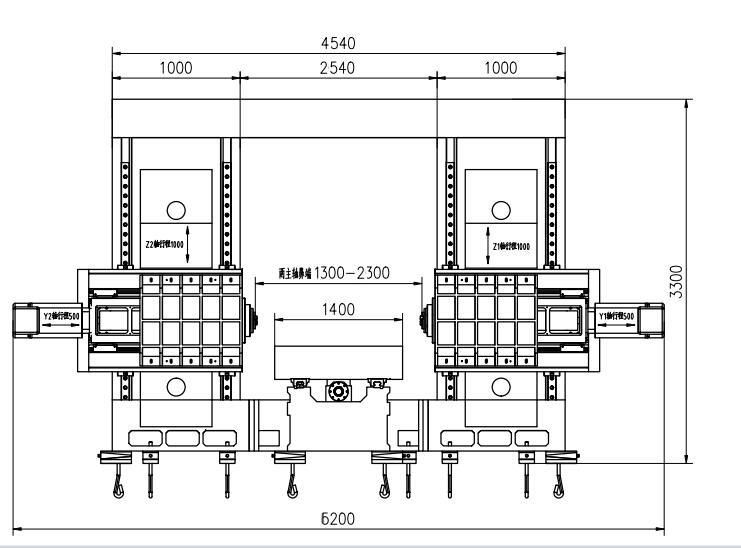
Os principais componentes da máquina-ferramenta são: barramento, mesa de trabalho, colunas laterais, vigas, vigas de conexão do pórtico, selas, cabeçotes, etc. As peças maiores são fabricadas em resina moldada em areia, com fundição em ferro fundido cinzento de alta qualidade (250), recozidas em areia quente → envelhecimento por vibração → tratamento térmico em forno de recozimento → envelhecimento por vibração → usinagem de desbaste → envelhecimento por vibração → recozimento em forno quente → envelhecimento por vibração → acabamento. Isso elimina completamente a tensão negativa das peças e mantém seu desempenho estável. O barramento fixo, as colunas laterais, o pórtico e a mesa de trabalho são móveis. A máquina realiza operações de fresamento, mandrilamento, furação, escareamento, rosqueamento, etc. O resfriamento da ferramenta é feito externamente. A máquina-ferramenta possui 5 eixos de avanço, permitindo a operação conjunta de 4 eixos e a operação individual de 5 eixos. Há 2 cabeçotes de potência. O eixo da máquina-ferramenta e a unidade de potência são mostrados na figura abaixo.X


2.1.A estrutura principal da parte de alimentação da transmissão axial
2.1.1.Eixo X:A mesa de trabalho desloca-se lateralmente ao longo do trilho guia da cama fixa.
Acionamento do eixo X: Um servomotor CA com redutor planetário de alta precisão é acionado por um fuso de esferas para movimentar a mesa e realizar o movimento linear do eixo X.
Formato do trilho guia: disponha dois trilhos guia lineares de alta resistência e precisão.
2.1.2 Eixo Z1:A unidade de potência e um suporte são instalados verticalmente na parte frontal da coluna e realizam um movimento de vaivém para cima e para baixo ao longo do trilho guia da coluna.
Transmissão do eixo Z1: Um servomotor CA e uma roda síncrona são usados para acionar o fuso de esferas, que por sua vez aciona o carro para realizar o movimento linear do eixo Z.
2.1.3 Eixo Z2:A unidade de potência e um suporte são instalados verticalmente na parte frontal da coluna e realizam um movimento de vaivém para cima e para baixo ao longo do trilho guia da coluna.
Transmissão do eixo Z2: Um servomotor CA e uma roda síncrona são usados para acionar o fuso de esferas, que por sua vez aciona o carro para realizar o movimento linear no eixo Z.
2.1.4 Eixo Y1:O suporte da unidade de potência é instalado verticalmente na parte frontal da coluna direita e realiza um movimento alternado para a esquerda e para a direita ao longo do trilho guia da coluna.
Transmissão do eixo Y1: Um servomotor CA com redutor planetário de alta precisão aciona o pistão que se move através do fuso de esferas para realizar o movimento linear do eixo Y1.
2.1.5 Eixo Y2:O suporte da unidade de potência é instalado verticalmente na parte frontal da coluna direita e realiza um movimento alternado para a esquerda e para a direita ao longo do trilho guia da coluna.
Transmissão do eixo Y2: Um servomotor CA e um redutor planetário de alta precisão são usados para acionar o pistão, que se move através do fuso de esferas para realizar o movimento linear do eixo Y2.
2.2.O sentido de movimento da cabeça de perfuração e fresagem (incluindo as cabeças 1 e 2) adota uma estrutura de pistão quadrado, com o método de trilho guia combinado de fio-madeira de última geração. O trilho rígido é circundado por um suporte robusto, guiado por 4 pares de trilhos guia de rolos lineares. O acionamento é feito por um servomotor CA acionado por correia síncrona (i=2) e transmissão por fuso de esferas de precisão. A cabeça de perfuração utiliza o servomotor para desacelerar através da correia síncrona e da polia síncrona, guiada pelo par de trilhos guia de precisão reforçados, e aciona o fuso de esferas vertical para girar, realizando o movimento vertical de subida e descida da cabeça de perfuração. A cabeça de perfuração é equipada com uma barra de balanceamento de nitrogênio para reduzir a carga sobre o fuso e o servomotor. O motor do eixo Z possui uma função de freio automático. Em caso de falha de energia, o freio automático trava o eixo do motor firmemente, impedindo sua rotação. Durante a operação, quando a broca não toca a peça, o avanço é rápido; quando a broca toca a peça, o avanço é automaticamente alterado para o avanço de trabalho. Quando a broca penetra na peça de trabalho, o sistema automaticamente alterna para o modo de rebobinagem rápida; quando a ponta da broca deixa a peça e atinge a posição definida, a mesa de trabalho se move para a próxima posição do furo, realizando o ciclo automático. O cabeçote de acionamento adota uma combinação de fio e trilho rígido, o que não só garante a velocidade de operação do equipamento, como também aumenta consideravelmente sua rigidez. Além disso, ele permite realizar funções como furação de furos cegos, fresagem, chanframento, quebra de cavacos, remoção automática de cavacos, etc., o que melhora a produtividade.

(cabeçote de força esquerdo)
2.3. Remoção e resfriamento do chip
Existem transportadores de cavacos em espiral e corrente plana instalados em ambos os lados abaixo da bancada de trabalho, e os cavacos podem ser descarregados automaticamente para o transportador de cavacos na extremidade através de dois estágios de placas em espiral e corrente, permitindo uma produção organizada. Há uma bomba de refrigeração no tanque de fluido refrigerante do transportador de cavacos, que pode ser usada para resfriamento externo da ferramenta, garantindo o desempenho de perfuração e a vida útil da broca, e o fluido refrigerante pode ser reciclado.
3.Sistema de controle numérico totalmente digital:
3.1.Com a função de quebra de cavacos, o tempo e o ciclo de quebra de cavacos podem ser configurados na interface homem-máquina.
3.2.Com a função de elevação da ferramenta, a altura de elevação pode ser definida na interface homem-máquina. Quando a perfuração atinge essa altura, a broca é rapidamente elevada até o topo da peça, os cavacos são expelidos e, em seguida, a broca avança rapidamente para a superfície de perfuração, iniciando automaticamente o trabalho.
3.3.A caixa de controle centralizada e a unidade portátil adotam um sistema de controle numérico e são equipadas com interface USB e visor LCD. Para facilitar a programação, o armazenamento, a visualização e a comunicação, a interface de operação possui funções como diálogo homem-máquina, compensação de erros e alarme automático.
3.4.O equipamento possui a função de pré-visualizar e reinspecionar a posição do furo antes do processamento, e a operação é muito conveniente.
4Lubrificação automática
Os pares de guias lineares de precisão, fusos de esferas de precisão e outros conjuntos de movimento de alta precisão de máquinas-ferramenta são equipados com sistemas de lubrificação automática. A bomba de lubrificação automática fornece óleo pressurizado, que é então abastecido na câmara de lubrificação quantitativa. Após o enchimento da câmara, quando a pressão do sistema atinge 1,4-1,75 MPa, o pressostato é acionado, a bomba para e a válvula de alívio é liberada simultaneamente. Quando a pressão do óleo na guia cai abaixo de 0,2 MPa, o lubrificador quantitativo inicia o abastecimento do ponto de lubrificação, completando um ciclo de lubrificação. Graças ao fornecimento preciso de óleo pelo injetor quantitativo e à detecção da pressão do sistema, o fornecimento de óleo é confiável, garantindo a formação de uma película de óleo na superfície de cada par cinemático, reduzindo o atrito e o desgaste e prevenindo danos à estrutura interna causados por superaquecimento, assegurando assim a precisão e a vida útil da máquina-ferramenta. Em comparação com o par de guias deslizantes, o par de guias lineares rolantes utilizado nesta máquina-ferramenta apresenta uma série de vantagens:
①A sensibilidade ao movimento é alta, o coeficiente de atrito do trilho guia rolante é pequeno, apenas 0,0025~0,01, e a potência de acionamento é bastante reduzida, equivalente a apenas 1/10 da potência de máquinas comuns.
② A diferença entre o atrito dinâmico e o estático é muito pequena, e o desempenho subsequente é excelente, ou seja, o intervalo de tempo entre o sinal de acionamento e a ação mecânica é extremamente curto, o que é favorável para melhorar a velocidade de resposta e a sensibilidade do sistema de controle numérico.
③É adequado para movimento linear de alta velocidade, e sua velocidade instantânea é cerca de 10 vezes maior do que a de trilhos-guia deslizantes.
④ Permite movimentos sem folgas e melhora a rigidez do sistema mecânico.
⑤Produzido por fabricantes profissionais, possui alta precisão, boa versatilidade e fácil manutenção.

5Ambiente de utilização da máquina:
Alimentação: trifásica AC380V ± 10%, 50Hz ± 1. Temperatura ambiente: 0 ° ~ 45 °.
Cinco, os principais parâmetros técnicos:


| modelo | BOSM4014 | |
| Tamanho máximo da peça a ser processada | Comprimento × largura × altura (mm) 4000 × 1600 × 1000 | |
| Alimentação máxima do pórtico | Largura (mm) | 2300 |
| tamanho da mesa de trabalho | Comprimento x Largura (mm) | 4000*1400 |
|
Cabeçote de perfuração horizontal tipo ram cabeçote de força um dois
| Quantidade (2) | 2 |
| Cone do fuso | BT50 | |
| Diâmetro de perfuração (mm) | Φ2-Φ60 | |
| Diâmetro de rosca (mm) | M3-M30 | |
| Diâmetro do disco da fresa (mm) | 300 | |
| Velocidade do fuso (rpm) | 30~6000 | |
| Potência do motor do servo eixo (kW) | 37 | |
| Distância da ponta do fuso ao centro da mesa (mm) | 650-1150 | |
| Curso esquerdo e direito de um único pistão (mm) | 500 | |
| Distância entre o centro do pistão e o plano da mesa (mm) | 200-1400 | |
| Curso vertical do pistão (mm) | 1200 | |
| Repetibilidade | 300 mm * 300 mm | ±0,02 |
| Dimensões da Máquina-Ferramenta | Comprimento × largura × altura (mm) | de acordo com os desenhos |
| Peso bruto (t) | (aprox.) 36 | |

Os parâmetros acima são parâmetros de projeto preliminares. No projeto final, podem ocorrer alterações de acordo com os requisitos de processamento da peça e os requisitos de projeto da máquina-ferramenta, de forma a atender às necessidades de usinagem da sua empresa.

Categorias de produtos
-

Centro de usinagem CNC de alta rigidez da série VC com...
-

Guia linear de coluna móvel horizontal da série HP...
-

Guia linear de coluna móvel horizontal da série HT...
-

Máquina CNC de quatro pistas para serviço pesado da série VS...
-

Centro de usinagem CNC Série V com alta rigidez
-

Centro de usinagem CNC de coluna dupla da série X
-

Centro de usinagem CNC horizontal de 5 eixos TKG1600
-

Usinagem CNC vertical de torneamento e fresagem de materiais compósitos...
-

Centro de Usinagem CNC de Alta Velocidade Série GM
-

Fresadora CNC de alta velocidade Série GT
-

Torno CNC de duplo fuso SK32
-

Centro de usinagem vertical CNC RFTV510 para rodas...