


O idealmáquina de torneamento CNCPara 2025, tudo depende das suas necessidades operacionais específicas. Selecionar a máquina de torneamento CNC certa é um investimento estratégico para a eficiência e a rentabilidade futuras. Isso garante a sua produção.Peças torneadas de alta precisãoeficazmente. UmFabricante de tornos CNC da ChinaPode oferecer diversas opções para atingir seus objetivos de produção. Este guia ajuda você a navegar pelas opções para encontrar a solução ideal.Centro de torneamento CNCConsidere umFabricação Inteligente CNCSolução para automação avançada e análise de dados.
Principais conclusões
- Escolha ummáquina de torneamento CNCCom base nas suas necessidades específicas, como o tamanho das peças que você fabrica e os materiais que utiliza.
- Diferentes máquinas, como as horizontais, verticais, tipo suíço e multieixos, possuem pontos fortes específicos para diferentes tipos de trabalho.
- A adição de ferramentas de automação, como alimentadores de barras e robôs, ajuda as máquinas a funcionarem por mais tempo e a produzirem mais peças sem a necessidade de intervenção humana constante.
- Detalhes importantes da máquina, como potência do fuso, limites de tamanho da peça e capacidade da ferramenta, afetam o desempenho da máquina em suas tarefas.
- Um bom sistema de refrigeração e remoção de cavacos é essencial para o bom funcionamento da máquina, prolonga a vida útil das ferramentas e mantém as peças com boa aparência.
Classificando os tipos de tornos CNC para atender às suas necessidades.
A escolha da máquina de torneamento CNC adequada começa com a compreensão dos diferentes tipos disponíveis. Cada máquina oferece vantagens exclusivas para atender a diversas demandas de produção.
Tornos horizontais CNC
As máquinas de torneamento CNC horizontais são ferramentas essenciais em muitos ambientes de fabricação. Elas se destacam no manuseio de peças.componentes de grande diâmetro, como eixos e cilindrosIndústrias como a de petróleo e gás e a de fabricação de equipamentos pesados costumam usar essas máquinas. Elas também são ótimas para produção em lotes, processando com eficiência muitas peças idênticas. Isso garante qualidade consistente com tempo de preparação mínimo.
Essas máquinas oferecemSuporte robusto para peças pesadasEssa rigidez aumenta a estabilidade e reduz as vibrações durante a usinagem. Os operadores também têm fácil acesso à peça e às ferramentas, o que simplifica a configuração e a manutenção. As máquinas CNC horizontais geralmente vêm com trocadores automáticos de ferramentas (ATCs) maiores. Algumas máquinas começam com60-90 ferramentase as capacidades podem ser expandidas para 120 ou até mesmo 240 ferramentas. Isso permite mais trabalhos e menos intervenção manual. Os centros de usinagem horizontais também são muito adaptáveis a sistemas de paletes. Embora as máquinas verticais possam ter trocadores de paletes, as máquinas horizontais são mais adequadas para sistemas de paletes lineares. Elas podem atingir uma eficiência maior, às vezes em torno de 85% com um PC2 padrão, em comparação com 40% para uma máquina vertical independente. O recurso do eixo B nessas máquinas permite a usinagem simultânea de várias peças usando um dispositivo de preparação. Isso aumenta significativamente a produtividade, pois os operadores podem preparar o próximo dispositivo de preparação enquanto um ciclo é executado. É ideal para trabalhos que exigem usinagem em vários lados ou trajetórias de ferramentas complexas.
Tornos CNC Verticais
Máquinas de torneamento CNC verticaisAs empilhadeiras verticais, também chamadas de VTLs (Vertical Lifting), são excelentes para aplicações específicas. São particularmente adequadas para peças pesadas, especialmente aquelas que necessitam de guindastes ou automação para movimentação.A gravidade ajuda a fixar a peça de trabalho.em uma máquina de fixação vertical (VTL). Isso aumenta a estabilidade e reduz a necessidade de altas pressões de fixação, o que beneficia peças delicadas. As máquinas VTL também economizam espaço. Elas ocupammenos espaço no chãoEm comparação com os centros de torneamento horizontais, permite a instalação de mais máquinas na mesma área. Um torno vertical pode ocupar tão pouco quantometade da pegada ecológicade um torno horizontal. Esta é uma grande vantagem para oficinas com espaço limitado.
As máquinas verticais também são ideais para peças com formatos não conformes. Essas peças exigem fixações complexas devido à sua geometria incomum. Elas também funcionam bem para peças delicadas que precisam de baixa pressão de fixação para evitar danos. O peso da peça é transferido diretamente para a base da máquina. Isso evita cargas fora do eixo no fuso. As tornos verticais lidam com peças complexas e com cortes interrompidos de forma eficaz. Elas também gerenciam bem peças desbalanceadas.
Tornos CNC tipo suíço
Os tornos CNC tipo suíço são especialistas em precisão. Eles são amplamente utilizados em indústrias como...fabricação de dispositivos médicos, aeroespacial e eletrônicaEssas máquinas são perfeitas para produzir peças pequenas, complexas e de alta precisão. Isso inclui implantes médicos, componentes aeroespaciais, peças de relógios, conexões hidráulicas e conectores elétricos. Elas também são comuns na indústria de manufatura.indústria automotivaAqui, eles produzem peças para suspensões, rodas, freios, transmissões, motores, sistemas de escapamento e combustível, e sistemas elétricos. São especialmente adequados para componentes complexos com paredes finas, cortes profundos, designs esguios e detalhes delicados.
As máquinas do tipo suíço atingem tolerâncias muito rigorosas. Elas podem manter tolerâncias tão apertadas quanto...±0,0005 polegadas, dependendo da geometria e do material da peça. Alguns podem até atingir tolerâncias extremamente rigorosas, chegando a±0,0002 polegadas ou dois mícronsElas processam peças de 1/16 de polegada a 2 5/8 polegadas. Podem tornear micropeças com diâmetro circular de até 1-1/4 polegada. Também trabalham com diâmetros de torneamento tão pequenos quanto 0,125 polegadas. Essas máquinas podem usinar peças com diâmetros de até 1,259 polegadas (32 mm).
Centros de torneamento CNC multieixos
Os centros de torneamento CNC multieixos representam o ápice da tecnologia de usinagem. Eles combinam operações de torneamento, fresamento e furação em uma única máquina. Essa capacidade permite a criação de peças altamente complexas em uma única configuração. Indústrias como a aeroespacial, médica e automotiva dependem fortemente dessas máquinas para a produção de componentes intrincados. Elas fabricam peças com geometrias complexas e tolerâncias rigorosas.
Essas máquinas avançadasotimizar a orientação da ferramentaIsso resulta em máxima eficiência e precisão. Os ciclos são mais rápidos e economizam tempo significativo ao minimizar as transições entre tarefas. A automação em usinagem CNC multifuncional também reduz os riscos de erro humano, diminuindo o retrabalho e os atrasos frequentemente observados em máquinas de 3 eixos. As máquinas multifuncionais oferecem precisão e exatidão superiores, permitindo a usinagem de projetos complexos sem a necessidade de ajustes manuais ou reconfiguração de ferramentas.
Máquinas com configurações de 5 eixos ou mais podem fazer cortes e formas de maior precisão. Os operadores não precisam remover ou reposicionar a peça de trabalho. Mais eixos significam criação mais fácil de designs complexos.maior precisãoA usinagem CNC multifuncional executa múltiplas operações sem a necessidade de troca manual de ferramentas. Utiliza corte e posicionamento controlados por computador para reduzir erros. A sondagem integrada da peça permite inspeção e correções automatizadas. Essas máquinas produzem acabamentos mais limpos e de maior qualidade. Ferramentas mais curtas reduzem os efeitos da vibração da máquina. A usinagem CNC multifuncional combina operações como furação, torneamento e retificação em uma única fase de produção. Isso elimina etapas de transição. Também possibilita a criação de geometrias complexas, orientando as ferramentas em diferentes faces e ângulos.
A usinagem de cinco eixos permite alcançar tolerâncias mais rigorosas e superfícies mais lisas. Ela mantém ângulos de corte ideais com menos preparações. Para volumes baixos a médios de peças complexas, a usinagem de 5 eixos reduz o tempo de preparação. Ela também aumenta a repetibilidade. Essas soluções são ideais para peças que precisam ser usinadas em múltiplas faces com tolerâncias críticas. Elas também funcionam bem quando o acesso da ferramenta é restrito em orientações padrão. A usinagem de cinco eixos normalmente atinge uma faixa de precisão de±0,01–0,02 mm (±0,0004–0,0008 pol.)Em condições ideais, pode atingir uma precisão de ±0,005 mm (±0,0002 pol.) para peças críticas aeroespaciais ou médicas. Isso é significativamente melhor do que a precisão de ±0,05 mm (±0,002 pol.) da fresagem CNC convencional.
As máquinas CNC multieixos oferecem maior precisão. Elas produzem peças usinadas com exatidão e acabamento mais liso. Essas peças são difíceis ou impossíveis de serem produzidas com máquinas de 3 eixos. Permitem geometrias complexas em uma única configuração. Isso elimina a necessidade de reposicionar a peça, o que compromete a precisão. A usinagem multieixos aumenta a velocidade de produção. Permite maior remoção de material por rotação. Também melhora os tempos de ciclo por meio da expansão das capacidades de ferramentas e usinagem simultânea. Essas máquinas realizam todas as operações de fresamento e torneamento para geometrias complexas em uma única configuração. Isso leva a uma produção mais rápida, custos operacionais minimizados e redução de erros. A capacidade de movimentar peças em mais dimensões sem remoção permite cortes profundos e formas complexas. Eixos mais altos proporcionam melhor manuseio de designs complexos com alta precisão. Ferramentas de corte mais curtas, por estarem mais próximas do material, resultam em melhores acabamentos superficiais. Isso reduz a vibração da usinagem e minimiza a necessidade de retoques adicionais. As máquinas multieixos mantêm a precisão em diversas aplicações de furação. As peças mantêm sua posição e os eixos adicionais alcançam ângulos mais fechados e complexos para acabamentos mais finos.
No entanto, essa capacidade avançada requer um investimento maior.Um torno CNC de 2 eixos de nível básico pode custar menos de US$ 5.000.. Um centro de usinagem de 3 eixos normalmente custa entre US$ 50.000 e US$ 125.000.Em contraste, uma máquina CNC de 5 eixos tem preço inicial de US$ 200.000, e muitas ultrapassam os US$ 500.000. Centros de usinagem industriais maiores, com 6 eixos ou mais, podem custar entre US$ 250.000 e US$ 500.000. Esse custo mais elevado reflete sua maior complexidade, precisão e versatilidade.
| Tipo de máquina | Faixa de custo típica |
|---|---|
| Centro de usinagem de 3 eixos | $ 50.000 – $ 125.000 |
| CNC de 5 eixos | A partir de US$ 200.000 (muitos acima de US$ 500.000) |
| Centros de usinagem industrial de 6 eixos e maiores | $ 250.000 – $ 500.000 |
Como adequar as características do seu material e da peça a uma máquina de torneamento CNC
Escolher o certomáquina de torneamento CNCEnvolve uma análise cuidadosa dos materiais processados e das características específicas das peças. Esses fatores influenciam diretamente a potência, a rigidez e a precisão da máquina.
Considerações sobre o tipo de material e sua dureza
O tipo e a dureza do material impactam significativamente a seleção de ferramentas e o desempenho da máquina. Materiais mais duros exigem máquinas mais robustas e ferramentas especializadas. Por exemplo, uma maior dureza do material geralmente significa maior resistência. Isso leva a maiores forças de corte e requer mais potência do fuso da máquina. Um material mais duro também é mais abrasivo, o que acelera o desgaste da aresta de corte. Alguns materiais, como o aço inoxidável austenítico, sofrem endurecimento por deformação rapidamente. Isso exige estratégias de usinagem especializadas.
Os parâmetros ideais de usinagem dependem muito derigidez da máquina, geometria da ferramenta e aplicação de fluido de corte. Um aumento drástico na profundidade de corte pode aumentar significativamente a potência necessária do fuso e o risco de vibração. Isso ressalta a importância da rigidez da máquina.
Aqui está um guia com os materiais de ferramentas recomendados.com base na dureza da peça:
| Dureza da peça de trabalho | Material de ferramenta recomendado | Mecanismo de desgaste primário | Estratégia de Revestimento (Exemplo) |
|---|---|---|---|
| Macio (<150 HB) | Aço rápido (HSS), carboneto sem revestimento | Adesão, Borda Construída (BUE) | Nenhuma/Superfície lisa |
| Médio (150-300 HB) | Carboneto revestido (Cermet) | Difusão, Desgaste de Cratera | TiN, TiAlN |
| Duro (45-65 HRC) | Cermet, Cerâmica, Carboneto Revestido | Desgaste abrasivo, choque térmico | AlTiN, Al2O3 |
| Muito duro (>65 HRC) | Nitreto de boro cúbico policristalino (PCBN) | Desgaste abrasivo em altas temperaturas | CVD (Deposição Química de Vapor) |
Ao aumentar a dureza da peça, é necessário ajustar os parâmetros de corte.
| Parâmetro | Impacto do aumento da dureza da peça | Ajuste estratégico |
|---|---|---|
| Velocidade de corte (Vc) | Aumenta a carga térmica na ponta da ferramenta. | Diminua o Vc para controlar o calor e reduzir o desgaste por difusão. |
| Taxa de alimentação (f) | Aumenta a força de corte; pode prevenir o endurecimento por trabalho. | Mantenha ou aumente ligeiramente a frequência (f) para garantir que a ferramenta sempre corte abaixo da camada endurecida do corte anterior. |
| Profundidade de corte (ap) | Aumenta drasticamente a potência necessária do fuso e o risco de vibração. | Reduzir o ângulo de ataque (ap) e aumentar o engajamento radial (ae) (por exemplo, na fresagem trocoidal) para uma melhor distribuição térmica. |
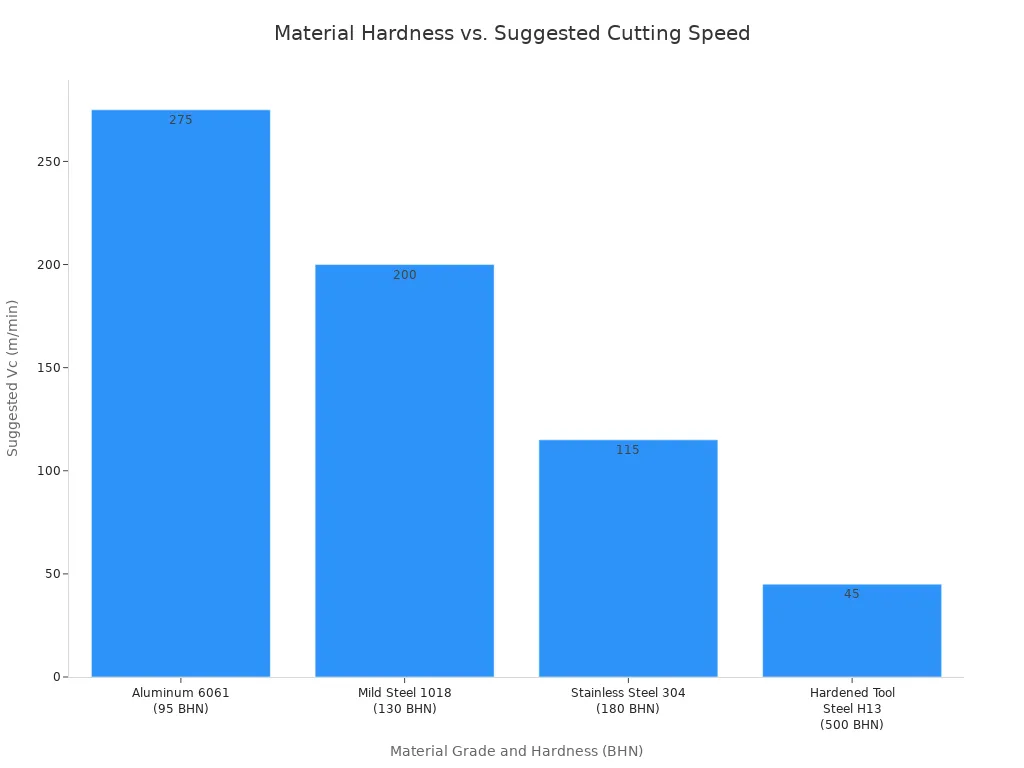
Este gráfico ilustra a relação entre a dureza do material e a velocidade de corte recomendada:
Para usinar ligas de alta resistência como aço inoxidável, Inconel 625, Monel 400 e 500, 17-4PH, 13-8 e Nitronic 60, é necessário um torque significativo, especialmente em baixas velocidades. Ao realizar operações como furação com broca chata ou usar brocas helicoidais maiores nesses materiais, o torque torna-se crucial. Embora a potência seja importante, um torque suficiente, principalmente em baixas rotações, é essencial para cortar com eficiência essas ligas complexas.
Considere estas especificações de fuso para materiais exigentes.:
| Tipo de fuso | RPM | HP | Torque (pés-libras) |
|---|---|---|---|
| Padrão | 8000 | 17,5 | 60 (a 1500 RPM) |
| Alto torque | 8000 | 17,5 | 120 (a 375 RPM) |
Seguem algumas diretrizes gerais para diferentes graus de materiais:
| Grau do material | Dureza (BHN) | Vc sugerido (m/min) (Ferramenta de carboneto) | fz sugerido (mm/dente) (Fresagem) |
|---|---|---|---|
| Alumínio 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Aço macio 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Aço inoxidável 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Aço ferramenta temperado H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Limitações de tamanho e peso das peças
As dimensões físicas e o peso das suas peças determinam diretamente o tamanho e a capacidade da máquina de torneamento CNC que você precisa. As dimensões físicas da máquina, incluindo o comprimento da base e o diâmetro máximo sobre a base, determinam o tamanho máximo da peça. Por exemplo, o tamanho máximo da peça que pode ser usinada pode ser de [inserir valor aqui].200 mm de diâmetro por 500 mm de comprimentoO 'diâmetro máximo sobre o barramento' define especificamente o maior diâmetro que uma peça pode ter sem interferir com o barramento do torno. Se o diâmetro máximo sobre o barramento for de 200 mm, o diâmetro real da peça deve ser ligeiramente menor para permitir a folga da ferramenta.
A maioria das máquinas CNC padrão processa peças de até 900 kg. No entanto, máquinas robustas projetadas para aplicações pesadas podem lidar com 4.500 kg ou mais. Algumas oficinas implementam um limite máximo de peso para as peças, como 500 kg. Isso protege seus equipamentos contra danos aos eixos ou fusos causados por componentes muito pesados.
Apresentamos a seguir as dimensões máximas típicas para diversas máquinas de torneamento.:
| Tipo de máquina | Diâmetro máximo (mm) | Comprimento máximo (mm) |
|---|---|---|
| Componentes torneados por CNC | 5 – 1.000 | Até 2.000 |
| Torno CNC | 400 | 1.000 |
| Centro de torneamento CNC para serviço pesado | 1.000 | 2.000 |
Diversos fatores relacionados à configuração da peça também influenciam a seleção do mandril.e capacidades da máquina:
- Configuração da peça de trabalhoA forma e o tamanho da peça são fatores primordiais. Barras redondas são simples de trabalhar, mas peças fundidas ou forjadas com formatos não uniformes exigem planejamento cuidadoso.
- SimetriaPeças assimétricas (por exemplo, com flange ou suporte lateral) podem afetar a velocidade e o equilíbrio. Isso pode exigir contrapesos ou redução da velocidade de processamento.
- Rigidez da peçaPeças de paredes finas podem sofrer deformações com a fixação padrão. Isso exige o uso de mandris como os de pinça ou de diafragma, ou uma pressão de fixação reduzida.
- Capacidades da máquinaA folga de giro da máquina deve acomodar o mandril, a peça e as ferramentas. O volume de trabalho total da máquina pode restringir suas capacidades.
Tolerâncias e acabamento superficial exigidos
A precisão exigida pelas suas peças influencia diretamente o tipo e a qualidade da máquina de torneamento CNC que você escolher. Para usinagem CNC em geral, o limite de tolerância padrão é de aproximadamente±0,005 polegadas (0,127 mm)No entanto, muitas aplicações exigem tolerâncias muito mais rigorosas.
Diferentes classes de tolerância exigem diferentes capacidades de máquina.:
| Classe de tolerância | Alcance (polegadas) | Intervalo (mm) |
|---|---|---|
| Padrão | ±0,005″ | ±0,13 mm |
| Alta precisão | ±0,001″ ou melhor | ±0,025 mm ou melhor |
| Extremamente apertado | ±0,0002″ a ±0,0005″ | ±0,00508 mm a ±0,0127 mm |
Para obter um acabamento superficial superior, também é necessária uma máquina com alta rigidez, controle preciso e, frequentemente, ferramentas e estratégias de corte especializadas. Máquinas projetadas para trabalhos de alta precisão geralmente oferecem melhor amortecimento de vibrações e controle de movimento mais refinado, o que contribui para acabamentos mais suaves.
Avaliando a complexidade das peças e as operações para sua máquina de torneamento CNC

Ao escolher uma máquina de torneamento CNC, leve em consideração a complexidade das peças que você pretende fabricar. Os recursos da máquina impactam diretamente a eficiência com que ela lida com designs complexos e múltiplas operações.
Ferramentas em tempo real para peças complexas
O sistema de ferramentas acionadas transforma um torno padrão em um torno mecânico.centro de usinagem versátilIsso permite que a máquina execute operações de fresagem, furação, rosqueamento e outras sem precisar mover a peça para outra máquina. Essa capacidade é como ter uma fresadora integrada ao seu torno.
O uso de ferramentas acionadas cria, na prática, uma fresadora dentro do torno.Isso permite operações secundárias como furação, rosqueamento, mandrilamento e corte. Limitar as operações a uma única estação de trabalho automatizada garante tempo mínimo de preparação e manuseio, maior precisão e qualidade de peças mais consistente. Com ferramentas acionadas, podemos evitar transferências demoradas de peças e operar em uma única máquina. A menor interação humana significa menos margem para erros humanos e melhor controle de qualidade para suas peças.
A operação de ferramentas acionadas oferece muitas vantagens. Ela permite:várias operações em uma única configuraçãoO que agiliza os procedimentos e pode reduzir os tempos de ciclo. O tempo de produção também é significativamente reduzido devido a engrenagens e rolamentos avançados, resultando em uma fabricação de peças mais rápida e eficiente. A preservação da referência durante a usinagem elimina erros na transferência de material entre máquinas, oferecendo economia de tempo substancial e melhorando a eficiência do fluxo de trabalho. Uma usinagem mais precisa é alcançada reduzindo o número de trocas de ferramentas, minimizando erros humanos e mantendo a alta qualidade. As capacidades multifuncionais permitem diversas operações, como fresamento e furação, em uma única configuração, simplificando a produção e ampliando a gama de aplicações. Operações de usinagem complexas podem ser realizadas em uma única execução, o que agiliza a configuração, reduz os custos de mão de obra na fabricação e diminui os prazos de entrega.
Sub-eixo para usinagem em ambos os lados
Um sub-eixo é um divisor de águas para peças que precisam ser usinadas em ambos os lados. Esse recurso permite que a máquina segure a peça pelo eixo principal, gire-a e usine o outro lado na mesma configuração. Isso elimina a necessidade de reposicionamento manual, o que economiza tempo e melhora a precisão.
Peças que necessitam de reparo em ambas as extremidadesComponentes como eixos, válvulas e conexões se beneficiam muito disso. Indústrias como a automotiva, médica e aeroespacial/de defesa frequentemente utilizam sub-eixos. Por exemplo, a indústria automotiva os utiliza para componentes de motor, transmissão e sistema de transmissão. Aplicações médicas incluem implantes ortopédicos complexos, como parafusos ósseos e instrumentos cirúrgicos. A indústria aeroespacial/de defesa se beneficia de fixadores de alta resistência, conexões hidráulicas e componentes de sistemas de orientação. Essas indústrias dependem das capacidades dos sub-eixos para a produção confiável de...componentes de alta precisão.
Capacidades dos eixos Y e B
As capacidades dos eixos Y e B expandem ainda mais a versatilidade de um torno CNC. O eixo Y permite que a ferramenta de corte se mova perpendicularmente ao eixo principal de rotação, possibilitando operações de furação e fresagem descentradas. Isso significa que você pode criar recursos como rasgos de chaveta ou superfícies planas em uma peça torneada. A funcionalidade do eixo B proporciona movimento rotacional para a ferramenta, permitindo que ela se aproxime da peça em vários ângulos. Isso é crucial para usinagem de múltiplas superfícies e para o manuseio de peças complexas com facilidade. Tanto o eixo Y quanto o eixo B contribuem para...operações DONE IN ONE®, processando peças em uma única configuração. Isso reduz significativamente os tempos de preparação e melhora a eficiência geral.
Operações de furação e fresagem descentradas
As operações de furação e fresagem descentradas expandem significativamente as capacidades de um torno CNC. Essas operações permitem que a máquina crie detalhes que não estejam perfeitamente centrados no eixo de rotação da peça. Imagine furar um orifício ligeiramente deslocado para o lado ou fresar uma superfície plana em um componente cilíndrico. Os tornos tradicionais não conseguiam realizar essas tarefas sem que a peça fosse transferida para uma fresadora separada.
Os modernos centros de torneamento CNC, especialmente aqueles com eixo Y e ferramentas acionadas, tornam essas operações possíveis. O eixo Y move a ferramenta de corte perpendicularmente ao eixo principal de torneamento. Esse movimento permite que a ferramenta alcance diferentes pontos ao longo do diâmetro da peça. As ferramentas acionadas, como mencionado anteriormente, fornecem ferramentas rotativas, como brocas e fresas de topo. Quando esses dois recursos se combinam, a máquina pode executar tarefas complexas de fresamento e furação diretamente na peça torneada.
Por exemplo, uma máquina pode furar uma série de furos para parafusos ao redor de um flange ou fresar uma chaveta em um eixo. Ela também pode criar cavidades ou ranhuras complexas na lateral de uma peça cilíndrica. Essa capacidade é extremamente valiosa para peças que exigem múltiplas características não concêntricas.
Realizar operações fora do centro em uma única máquina economiza tempo significativo e reduz erros potenciais. Os operadores não precisam soltar a peça, transferi-la para outra máquina e depois fixá-la novamente. Cada transferência introduz uma chance de desalinhamento, o que afeta a precisão da peça.
Essa abordagem integrada garante maior precisão e consistência. Ela também agiliza o processo de fabricação. As empresas alcançam a usinagem "tudo-em-uma-peça" para muitos componentes complexos. Isso significa que uma única máquina realiza todas as operações, da matéria-prima à peça acabada. Essa eficiência aumenta a produtividade e reduz os custos gerais de produção. Também reduz os prazos de entrega para peças complexas.
Considere estes benefícios:
- Tempo de configuração reduzidoNão há necessidade de transferir peças entre máquinas.
- Precisão aprimoradaElimina erros decorrentes de múltiplas configurações.
- Aumento da eficiênciaCiclos de produção mais rápidos.
- Maior complexidade das peçasCria características antes impossíveis de serem obtidas em um torno.
As capacidades de furação e fresagem descentradas são essenciais para fabricantes que produzem peças complexas em setores como o aeroespacial, médico e automotivo. Elas ajudam a criar componentes com características precisas e não concêntricas de forma eficiente.
Integrando a automação à sua máquina de torneamento CNC para maior eficiência.
A integração da automação no seu processo de fabricação aumenta significativamente a produtividade e reduz os custos operacionais.máquinas de torneamento CNCFrequentemente, vêm com recursos que permitem a automação perfeita, transformando sua linha de produção.
Integração de alimentadores de barras para produção contínua
Os alimentadores de barras são essenciais para a produção contínua e autônoma. Eles fornecem matéria-prima automaticamente para a máquina, permitindo que ela funcione por longos períodos sem intervenção do operador. Isso é ideal para trabalhos de grande volume.
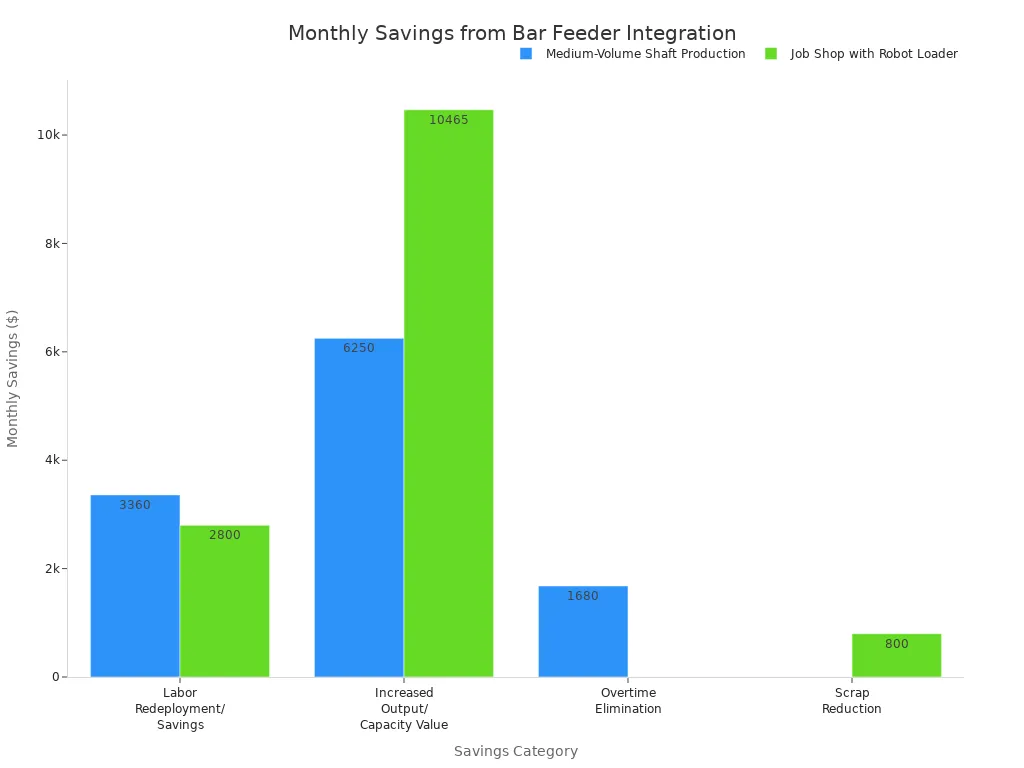
| PoupançaCategoria | Cenário 1: Produção de Eixos em Volume Médio (Economia Mensal) | Cenário 2: Oficina Mecânica com Carregador Robótico (Economia Mensal) |
|---|---|---|
| Redistribuição/Economia de Mão de Obra | $ 3.360 | $ 2.800 |
| Aumento do valor de produção/capacidade | US$ 6.250 (de produção interna) | US$ 10.465 (devido ao aumento da utilização) |
| Eliminação de horas extras | $ 1.680 | N / D |
| Redução de sucata | N / D | $ 800 |
| Economia mensal total | $ 11.290 | $ 14.065 |
| Período de retorno do investimento | 3,1 meses | 6 meses |
A integração de alimentadores de barra normalmente resulta em retorno do investimento em menos de um determinado período.12 a 24 mesesEssas reduções de custos provêm principalmente da economia de mão de obra, do aumento da produtividade e da redução do desperdício. Após a recuperação do investimento inicial, os ganhos de produtividade contribuem diretamente para o resultado final durante a vida útil do equipamento, que varia de 8 a 10 anos.
Diferentes modelos de alimentadores de barras processam barras de vários diâmetros e comprimentos. Por exemplo, oServo de Carga Rápida 80+Suporta guidões de 1/4” a 3-1/8” de diâmetro e 11″ a 63″ de comprimento. O modelo GT 342 acomoda guidões de 3 mm a 42 mm de diâmetro.
Soluções robóticas para carga e descarga
As soluções robotizadas de carga e descarga aprimoram ainda mais a automação, manuseando peças com precisão e consistência. Elas permitem a operação contínua das máquinas 24 horas por dia, 7 dias por semana.Solução de alimentação de máquinas da RobotiqOferece uma abordagem de baixo risco com um retorno sobre o investimento (ROI) estimado em um ano. Essa solução ajuda a recuperar o tempo de operação perdido e permite que um único operador gerencie vários robôs colaborativos.
| Categoria | Descrição |
|---|---|
| Produtividade | Permite o funcionamento contínuo de máquinas CNC 24 horas por dia, 7 dias por semana. |
| Custo e retorno do investimento | Apresenta custos iniciais mais baixos, com um retorno sobre o investimento (ROI) típico alcançado em 12 a 24 meses. |
| Segurança | Elimina a necessidade de operadores humanos em tarefas de carregamento repetitivas e de alto risco. |
| Facilidade de uso | Oferece configuração simples, geralmente sem código ou com programação guiada manualmente, para rápida integração. |
| Flexibilidade | Pode ser facilmente reprogramado para funcionar com diferentes máquinas ou tipos de peças. |
| Consistência | Proporciona carregamento e posicionamento confiáveis e precisos. |
A implementação de sistemas robóticos requeravaliações de risco minuciosasOs fabricantes devem identificar os riscos, como peças móveis e pontos de esmagamento. Devem implementar medidas de segurança, como paradas de emergência e barreiras intertravadas. O treinamento regular dos operadores sobre os procedimentos de segurança também é crucial.
Trocadores de Paletes e Coletores de Peças
Trocadores de paletes e coletores de peças são vitais para alcançar a fabricação automatizada. Sistemas de alimentação de barras permitemoperação ininterruptaalimentando automaticamente as matérias-primas. Os coletores de peças recolhem automaticamente as peças acabadas, eliminando o manuseio manual e reduzindo o tempo de inatividade.
Esses sistemas facilitam a operação autônoma por períodos prolongados, inclusive durante a noite. Isso aumenta a utilização e a produtividade das máquinas. A automação garanteprodução contínuaAumentando significativamente a produtividade e a eficiência, os sistemas automatizados também reduzem os custos de mão de obra e permitem que os recursos humanos sejam realocados para tarefas mais estratégicas. Além disso, aprimoram a precisão, minimizando erros humanos e garantindo a consistência no manuseio de materiais.
Empresa Continental de UsinagemAdotamos um sistema Matsuura MX 330 PC10 com 10 paletes. Isso proporcionou a flexibilidade de executar trabalhos de baixo volume durante o dia e trabalhos de maior volume durante os turnos noturnos com pouca supervisão. Isso demonstra como os trocadores de paletes permitem a produção contínua, incluindo a manufatura sem supervisão direta, por meio de programação flexível e operação autônoma.
Alcançando a fabricação totalmente automatizada
A produção totalmente automatizada representa o objetivo final de muitas fábricas. Isso significa que as fábricas operam sem a presença humana durante determinados turnos, geralmente durante a noite ou nos fins de semana. As máquinas funcionam de forma autônoma, realizando todas as tarefas, desde o carregamento de materiais até o descarregamento de peças. Essa abordagem maximiza a utilização das máquinas e aumenta significativamente a produtividade.
Para alcançar a manufatura totalmente automatizada, as empresas integram diversas tecnologias de automação. Alimentadores de barras fornecem matéria-prima continuamente para tornos CNC. Sistemas robóticos de carga e descarga manuseiam as peças com precisão, movendo-as entre máquinas ou para o armazenamento. Trocadores de paletes e coletores de peças otimizam ainda mais o processo. Os trocadores de paletes permitem que as máquinas alternem entre diferentes trabalhos ou materiais automaticamente. Os coletores de peças recolhem os componentes acabados, evitando paradas da máquina.
Esse nível de automação oferece benefícios substanciais. As empresas alcançam produção contínua, com máquinas funcionando 24 horas por dia, 7 dias por semana. Isso aumenta drasticamente a produção sem aumentar os custos com mão de obra. Também reduz erros humanos, resultando em maior consistência na qualidade das peças e menos desperdício. Além disso, as empresas podem realocar operadores humanos para tarefas mais complexas, como programação, manutenção ou controle de qualidade. Isso otimiza sua força de trabalho.
A manufatura sem intervenção humana transforma uma fábrica em uma operação altamente eficiente e autossuficiente. Ela permite que os fabricantes atendam à alta demanda, reduzam os prazos de entrega e se mantenham competitivos no mercado global. Essa estratégia ajuda a garantir o crescimento e a lucratividade futuros.
Especificações essenciais para o desempenho ideal da sua máquina de torneamento CNC.
Ao selecionar ummáquina de torneamento CNCAs especificações principais da máquina são realmente importantes. Esses detalhes determinam que tipos de peças você pode fabricar e com que eficiência. Compreender essas características essenciais ajuda você a escolher a melhor máquina para sua oficina.
Requisitos de potência e RPM do fuso
A potência e a velocidade do fuso são cruciais para uma usinagem eficiente. A potência (em cavalos) confere à máquina a força necessária para cortar materiais resistentes. A rotação (em rotações por minuto) determina a velocidade de rotação da peça. Diferentes aplicações exigem diferentes níveis de potência e velocidade.
| Faixa de potência do fuso (kW) | Aplicações típicas |
|---|---|
| 0,8-1,5 kW | Gravação em pequena escala, fresagem de PCBs, trabalhos leves em madeira, corte de acrílico. Ideal para hobbistas e pequenas oficinas. |
| 2,2-3,5 kW | Serviços gerais de carpintaria, fabricação de placas e letreiros, trabalho com plástico e gravação em alumínio. Ideal para pequenas e médias empresas. |
| 4,5-6,0 kW | Trabalho pesado em madeira, fabricação de móveis, marcenaria, usinagem de metais não ferrosos. Preferida por oficinas profissionais e usuários industriais. |
| 7,5-9,0 kW | Aplicações de nível industrial, processamento de painéis em larga escala, entalhe 3D complexo, corte de metais pesados. Projetado para ambientes de alta produção. |
| 12 kW e acima | Usinagem industrial de alto desempenho, componentes aeroespaciais, peças automotivas, fabricação de moldes. Utilizada em ambientes industriais exigentes para operação contínua e precisão. |
Tamanho do mandril e capacidade da barra
O tamanho do mandril e a capacidade da barra definem as dimensões máximas da matéria-prima que sua máquina pode manusear. Isso impacta diretamente o tamanho das peças que você pode produzir. Para peças menores, os mandris de pinça oferecem vantagens distintas.
- As pinças de fixação são particularmente vantajosas para peças com menos de 4 polegadas de diâmetro.
- Elas oferecem folga superior para a ferramenta, contato de 360 graus com a peça e maior força de fixação, especialmente em altas rotações.
- A capacidade de barra desses mandris pode se estender até4 polegadas (100 mm) de diâmetro.
- São mais adequadas para peças com diâmetro entre 1/16 de polegada e 4 polegadas, devido à melhor folga da ferramenta, maior capacidade de velocidade e força de fixação superior.
- As pinças de fixação são projetadas principalmente para peças menores, normalmente3 polegadas ou menos, embora as capacidades possam chegar a 6 polegadas..
- Sua menor massa e design simétrico permitem velocidades de operação mais altas em comparação com mandris de três garras. Isso resulta em uma força de aperto mais consistente em altas rotações.
Capacidade de ferramentas e configuração da torre
A quantidade de ferramentas que sua máquina pode armazenar e a forma como elas estão dispostas afetam o número de operações que ela pode realizar sem parar. Uma maior capacidade de armazenamento de ferramentas significa menos tempo de inatividade para troca de ferramentas. A configuração da torre também desempenha um papel importante.
| Tipo de torre | Capacidade de ferramentas |
|---|---|
| VDI | Alto (mais de 12 estações) |
| BMT | Limitado (6-12 estações) |
As torres VDI (VDI significa Verein Deutscher Ingenieure, ou Associação de Engenheiros Alemães) geralmente oferecem mais estações, proporcionando maior flexibilidade. As torres BMT (Base Mounted Tooling) oferecem fixação robusta para cortes mais pesados. Escolher a torre certa ajuda vocêmaximizar a eficiênciae complexidade da peça.
Sistemas eficazes de gerenciamento de chips e refrigeração
Um sistema eficiente de gerenciamento de cavacos e refrigeração robusto é vital para qualquer torno CNC. Eles garantem operações suaves, prolongam a vida útil da ferramenta e mantêm a qualidade da peça. A má evacuação de cavacos pode levar à quebra da ferramenta, problemas no acabamento superficial e paradas da máquina. Um bom sistema mantém a zona de corte limpa e resfriada.
Os fabricantes usamdiversas estratégias para gerenciar chips de forma eficaz. ElesOtimizar trajetórias de ferramentas para minimizar o acúmulo de cavacosEm espaços confinados e cavidades profundas, isso aumenta a produtividade e garante a evacuação consistente dos cavacos. A escolha da ferramenta correta também é fundamental. Ferramentas com geometria de canal, ângulo de hélice e revestimento adequados funcionam melhor. Por exemplo, espaços de canal maiores e ângulos de hélice mais acentuados são ideais para materiais como o alumínio, que produzem cavacos mais longos. Quebra-cavacos fragmentam os cavacos em pedaços menores e mais fáceis de manusear. Isso é especialmente útil para materiais que geram cavacos longos e fibrosos, reduzindo o risco de obstruções.
| Estratégia | Tipos de materiais | Condições/Considerações de Corte |
|---|---|---|
| Implementar Quebra-lascas | Materiais que produzem cavacos longos e fibrosos (por exemplo, ligas difíceis como titânio e materiais à base de níquel) | Manutenção da temperatura e pressão corretas; diversas configurações disponíveis para necessidades específicas ou aplicações gerais. |
| Use líquido refrigerante de alta pressão | Em geral | Fluxo de fluido refrigerante próximo à zona de corte; dimensionamento adequado da unidade de alta pressão em relação ao reservatório de fluido refrigerante da máquina. |
| Aplicar alterações de processo e programação | Aços do grupo ISO P (a cor do cavaco indica a transferência de calor) | Alinhamento da ferramenta (altura central crítica); ferramentas de alta estabilidade; profundidade de corte (pelo menos 2/3 do raio, 1-2 mm além do raio para melhores resultados); taxa de avanço (nem muito baixa nem muito alta); velocidade de corte (pode ser ajustada se outras alterações falharem); alterações de programação, como a variação de velocidade para ranhuramento. |
Um bom sistema de gerenciamento de fluido de corte direciona o fluxo do fluido com precisão para a área de corte. Isso remove os cavacos, evitando o acúmulo e o superaquecimento. Além disso, mantém a qualidade do fluido de corte. Sistemas automáticos de extração de cavacos, como aspiradores ou transportadores, removem os cavacos continuamente. Isso é crucial para a produção em larga escala, pois ajuda a manter condições de corte consistentes e reduz o tempo de inatividade.
Sistemas de refrigeração avançados, comolubrificação de quantidade mínima (MQL) e usinagem a secoEsses sistemas conservam água de forma significativa e reduzem o consumo de fluido refrigerante. Além disso, diminuem a energia necessária para o resfriamento, o que resulta em maior eficiência geral do sistema e consequente redução de custos.Os sistemas de CO₂ supercrítico oferecem ainda mais benefícios.:
- Desperdício zero de líquido refrigeranteO CO₂ supercrítico evapora sem causar danos. Isso elimina resíduos e custos de descarte.
- Redução do consumo de energiaO funcionamento requer menos energia. Sistemas de filtragem, bombeamento e purificação deixam de ser necessários.
- Fornecimento sustentável de CO₂O CO₂ é normalmente recuperado de processos industriais. Isso contribui para uma economia circular.
- Sem produtos químicos nocivosO CO₂ supercrítico não tóxico elimina a exposição a substâncias perigosas. Melhora a qualidade do ar e a segurança no local de trabalho.
- Operações limpas e sem resíduosNão deixa resíduos oleosos. Isso minimiza a necessidade de manutenção e limpeza.
Esses sistemas avançados não apenas melhoram o desempenho da usinagem, mas também oferecem benefícios ambientais e de custo significativos.
Selecionar a solução ideal de torneamento CNC para 2025 exige uma compreensão clara dos seus objetivos de produção específicos. Uma máquina escolhida com cuidado torna-se um ativo estratégico, contribuindo diretamente para o sucesso da manufatura. As empresas tomam decisões informadas para otimizar suas operações e garantir o crescimento futuro. Este guia completo ajuda os fabricantes a encontrar a solução perfeita para suas necessidades específicas.
Perguntas frequentes
Qual é a principal diferença entre tornos CNC horizontais e verticais?
As máquinas horizontais processam bem peças longas e pesadas, geralmente com remoção de cavacos mais fácil.Máquinas verticaisSão ótimas para peças pesadas e curtas, utilizando a gravidade para fixá-las. Também economizam espaço no chão.
Quando uma oficina deve considerar a aquisição de um torno CNC tipo suíço?
As oficinas devem considerar máquinas do tipo suíço para peças pequenas, complexas e de alta precisão. Elas se destacam em setores como o médico, aeroespacial e eletrônico, produzindo componentes complexos com tolerâncias rigorosas.
Quais são os benefícios dos centros de torneamento CNC multieixos?
Centros multi-eixosCombinar torneamento, fresagem e furação em uma única máquina. Isso permite a produção de peças complexas em uma única configuração, reduzindo erros, economizando tempo e melhorando a precisão.
Como a automação, como alimentadores de barras, auxilia uma máquina de torneamento CNC?
Os alimentadores de barras fornecem matéria-prima automaticamente, permitindo a produção contínua e sem supervisão. Isso aumenta a produtividade, reduz os custos de mão de obra e permite que as máquinas funcionem por períodos mais longos sem intervenção humana.
Por que a potência do fuso e a rotação por minuto (RPM) são importantes para uma máquina de torneamento CNC?
A potência do fuso confere à máquina a força necessária para cortar materiais resistentes. A rotação por minuto (RPM) determina a velocidade de rotação da peça. Ambos os fatores são cruciais para uma usinagem eficiente e dependem do material e dos requisitos da peça.
Data da publicação: 05/12/2025